
Un aperçu de la manière dont les systèmes de séchage sous vide captent et récupèrent les solvants organiques au lieu de les rejeter dans l’atmosphère.
Lorsqu’un matériau contient un solvant organique plutôt que de l’eau, le séchage impose des exigences supplémentaires : la vapeur libérée ne peut généralement pas être rejetée directement dans l’atmosphère, pour des raisons de sécurité, d’environnement et de coût. Les systèmes de récupération de solvants sont conçus pour capter cette vapeur, la condenser sous forme liquide et la renvoyer soit vers le procédé, soit vers un stockage en vue d’une réutilisation ou d’une élimination appropriée.
La boucle de récupération de base
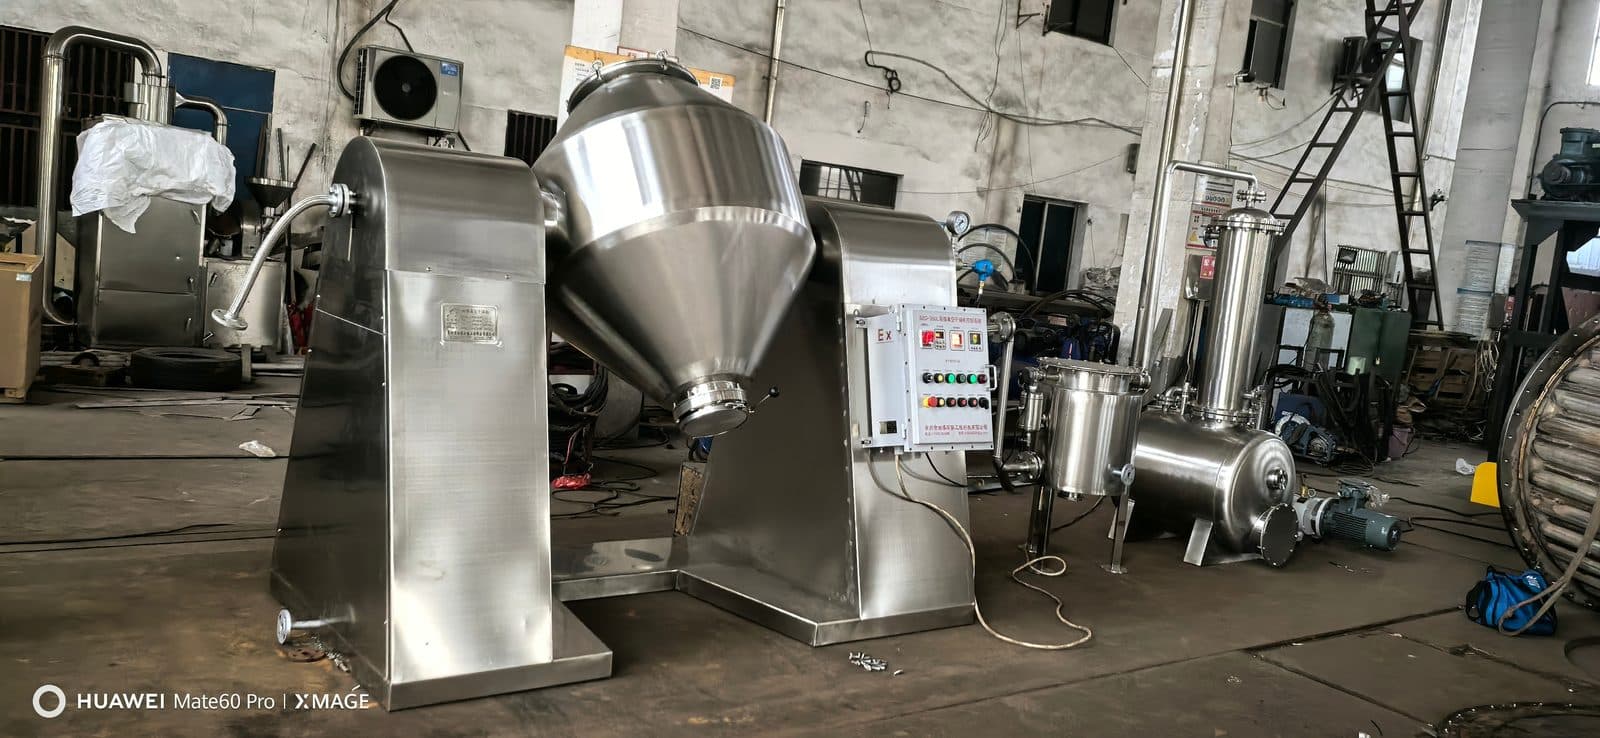
Dans une configuration en circuit fermé typique, la vapeur de solvant extraite de la chambre de séchage par le système de vide traverse un condenseur, où elle est refroidie en dessous de son point de condensation et retransformée en liquide. Le solvant condensé s’accumule dans un récipient de réception tandis que les gaz non condensables restants poursuivent vers la pompe à vide. Cette disposition maintient la chambre de séchage sous vide tout en empêchant le rejet direct de la vapeur de solvant.
L’efficacité de la récupération dépend du dimensionnement du condenseur, de la température du fluide de refroidissement et des propriétés du solvant considéré. Certains procédés font également appel à un piège froid secondaire pour récupérer la dernière fraction de vapeur avant son entrée dans la pompe à vide.
Pourquoi cela importe pour le choix des équipements
Toutes les configurations de sécheur ne conviennent pas de la même manière à la récupération de solvants. Les équipements dotés d’une enceinte entièrement fermée et d’une sortie de vapeur bien définie, tels que les sécheurs sous vide à bras racleurs, les sécheurs coniques sous vide et les sécheurs à vis sans fin sous vide, s’intègrent naturellement aux lignes de condensation et de récupération. Lors de la spécification d’équipements destinés à un procédé à base de solvants, il est utile de confirmer le dimensionnement de la sortie de vapeur, la compatibilité du condenseur et l’aptitude de la pompe à vide à un service chargé en solvants, dès le début des échanges techniques.