
Comment dimensionner un sécheur biconique rotatif sous vide : données matière, calcul de la charge thermique et de la surface de double enveloppe, taux de remplissage, service de vide et conformité à l’export.
Le sécheur biconique rotatif sous vide est une cuve à double enveloppe en double cône, rotative, qui sèche sous vide des poudres, des granulés et des gâteaux de filtration thermosensibles, généralement par lots et avec récupération de solvants. Le dimensionnement part du produit et non d’un volume de cuve : on établit d’abord la masse du lot, la masse volumique apparente du produit humide ainsi que l’humidité initiale et finale, puis on vérifie que la surface d’échange thermique de la double enveloppe disponible à la taille envisagée fournit encore le débit d’évaporation qu’exige le temps de cycle retenu.
Choisir un volume de cuve avant d’effectuer le calcul de charge thermique est l’erreur de dimensionnement la plus fréquente dans cette classe d’équipements ; elle se révèle généralement tard, sous la forme d’un sécheur incapable d’atteindre l’humidité cible dans la fenêtre de production.
Ce que le sécheur biconique rotatif sous vide fait le mieux
La géométrie est l’essentiel. La cuve en double cône tourne lentement tandis que la double enveloppe chauffe le corps et que le système de vide soutire les vapeurs du lit de produit. Faute d’arbre d’agitation interne et de balayage gazeux à travers le produit, la matière culbute selon un mouvement doux et à faible cisaillement. Ce comportement est déterminant pour trois classes de produits :
La contrepartie est mécanique. Une cuve rotative n’apporte la chaleur que par sa double enveloppe, et la surface de double enveloppe croît comme le carré des dimensions de la cuve alors que le volume croît comme le cube. Ce rapport surface/volume explique pourquoi les sécheurs biconiques rotatifs sous vide excellent aux tailles de lots modérées et deviennent limités par l’échange thermique lorsqu’on les agrandit. Identifier ce plafond suffisamment tôt constitue le jugement d’ingénierie central dans cette famille de sécheurs.
- Solides thermosensibles dont le principe actif se dégrade lorsque la température du produit s’élève.
- Gâteaux imprégnés de solvant, dont le solvant doit être condensé plutôt que mis à l’évent.
- Poudres et granulés fluides qu’une agitation à fort cisaillement endommagerait ou transformerait en risque d’explosion de poussières.
Partir de cinq données matière, non d’un volume de cuve
Le dimensionnement commence par un profil matière à l’échelle du laboratoire. Cinq données d’entrée déterminent tout le reste : la masse du lot en kilogrammes de produit humide, imposée par le procédé amont ; la masse volumique apparente du produit humide, mesurée sur le gâteau réel et non reprise d’une fiche technique de poudre sèche ; l’humidité initiale et finale sur base humide ; la nature du liquide, car un solvant possède sa propre chaleur latente, sa courbe d’ébullition et sa classe d’inflammabilité ; enfin le temps de cycle visé en heures, contrainte qui rend le plus souvent une application irréalisable.
Deux mises en garde s’imposent. D’une part, l’humidité exprimée sur base humide et sur base sèche diffère sensiblement, et mélanger ces deux conventions est une cause récurrente de sous-dimensionnement. D’autre part, si le produit se présente sous forme de pâte plutôt que de solide fluide, il faut vérifier avant tout dimensionnement qu’il culbute réellement dans un cône rotatif au lieu de se compacter en une masse statique. Ce comportement relève d’un essai pilote, pas d’un tableur.
Dérouler le calcul de charge thermique
Le débit d’évaporation se traduit en charge thermique par deux termes : la chaleur latente nécessaire à la vaporisation du liquide et la chaleur sensible nécessaire pour porter le produit et ses solides résiduels à la température de service. Le total s’exprime sous forme de puissance : masse de liquide par heure multipliée par la chaleur latente, plus masse de produit par heure multipliée par la chaleur massique et par l’élévation de température, le tout converti en unités cohérentes. Il convient d’ajouter une marge pour les pertes de la double enveloppe vers l’ambiance et pour la chaleur emportée par les vapeurs qui quittent la cuve.
Deux propriétés du fonctionnement sous vide déplacent les chiffres dans le sens favorable. Le point d’ébullition baisse : sous pression réduite, le liquide bout bien en dessous de son point d’ébullition atmosphérique et le terme d’élévation de température diminue. C’est là le mécanisme qui protège les produits thermosensibles. Les vapeurs sont de surcroît plus denses et occupent un volume plus faible, de sorte que la charge volumétrique de la pompe à vide et du condenseur est imposée par la pression de service, et non par les conditions atmosphériques.
Ce que ce calcul ne peut pas fournir, c’est le coefficient global d’échange thermique propre au produit considéré. Une poudre sèche, une pâte collante et un granulé agglomérant présentent des comportements de contact totalement différents vis-à-vis du corps chauffé, et aucune valeur de catalogue ne remplace un essai pilote sur le produit réel. Ce coefficient est à traiter comme un résultat d’essai et non comme une donnée à consulter.
Convertir la charge thermique en surface de double enveloppe nécessaire
La charge thermique et la surface de double enveloppe sont liées par la relation classique de conduction : la chaleur transférée est égale au coefficient global multiplié par la surface de double enveloppe, puis par l’écart de température entre le fluide caloporteur et le lit de produit. En résolvant cette relation pour la surface, on obtient la première spécification ferme : la surface nécessaire est égale à la charge thermique divisée par le produit du coefficient et de l’écart de température disponible.
Trois contraintes pratiques façonnent le résultat. L’écart de température est borné par le produit, car une matière qui se dégrade au-delà d’un seuil ne peut pas être exposée sans précaution à une double enveloppe plus chaude. Le coefficient se dégrade à mesure que le lot sèche, puisque le produit est sec en fin de cycle et que son contact avec le corps se détériore. Enfin, la surface disponible est fonction de la taille de la cuve et non une variable libre : une fois la surface nécessaire connue, on la compare à ce qu’offre réellement la taille envisagée.
Ce dernier point explique pourquoi la géométrie conique présente un plafond naturel. Lorsque la surface nécessaire dépasse ce qu’un cône rotatif peut offrir, les sécheurs qui placent la surface d’échange thermique à l’intérieur du produit fournissent bien plus de surface par unité de volume de cuve. Atteindre ce point de bascule signale qu’il faut changer de type de sécheur, et non ajouter du vide.
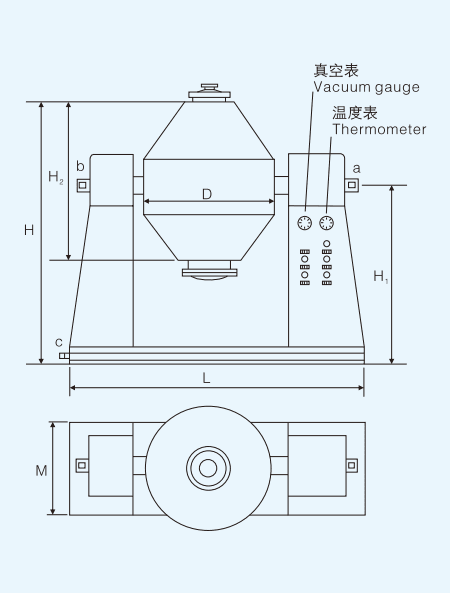
Déterminer le volume de travail, le taux de remplissage et l’espace libre
Ce n’est qu’à ce stade qu’intervient le volume de la cuve, et il répond à une autre question : quelle quantité de matière peut physiquement être contenue et culbutée. Le volume de travail est le volume apparent du lot, c’est-à-dire la masse du lot divisée par la masse volumique apparente du produit humide, et non le volume nominal de la cuve. L’écart entre les deux constitue l’espace libre, qui doit absorber simultanément deux choses : le lit dilaté et aéré soulevé par la rotation, et l’espace vapeur qui permet au système de vide de soutirer les vapeurs sans entraîner de fines vers le filtre.
Le taux de remplissage, c’est-à-dire le volume de travail rapporté au volume total de la cuve, est donc un choix de configuration assorti d’un véritable compromis :
Un sécheur conique à agitation rotative exige en outre une profondeur de lit libre suffisante pour que le mouvement de culbutage renouvelle la matière au contact du corps chauffé ; les taux valables dans un sécheur statique à plateaux ne sont donc pas transposables ici. Le taux de remplissage se fixe avec le fournisseur à partir d’un lot pilote, car il dépend de l’angle de talus naturel et de la tendance à l’agglomération du produit considéré, les deux propriétés les moins susceptibles d’être correctement décrites dans une fiche technique.
Compromis sur le taux de remplissage
| Taux de remplissage | Conséquence |
|---|---|
| Trop faible | Mauvaise utilisation volumétrique ; cuve surdimensionnée par rapport au lot ; cycle plus long par kilogramme traité |
| Équilibré | Le lit culbute librement, la dilatation du lit est absorbée, le trajet de vapeur reste dégagé, le colmatage du filtre reste maîtrisé |
| Trop élevé | Culbutage réduit ; entraînement de fines vers le filtre à vide ; entraînement dans le condenseur |
Adapter le système de vide et le condenseur au solvant
Le système de vide n’est pas un accessoire rapporté sur un sécheur dimensionné : il constitue la moitié du procédé. Deux services doivent être assurés simultanément. Le service de mise sous vide consiste à descendre la cuve à la pression de service au début de chaque lot et à la maintenir contre les entrées d’air d’une cuve rotative et étanche. Le service de traitement des vapeurs consiste à évacuer la vapeur produite au débit d’évaporation calculé, à la pression de service, sans laisser la pression remonter.
Ce sont des exigences différentes, et une pompe choisie sur la seule évacuation sera sous-dimensionnée face à une charge de vapeur continue. La pompe et le condenseur sont dimensionnés sur le service vapeur au débit d’évaporation maximal, avec une marge pour les fuites au niveau des étanchéités d’arbre et des garnitures de vannes qui apparaissent avec le vieillissement de l’équipement. Le condenseur est dimensionné sur le même débit d’évaporation, avec une température de fluide frigoporteur suffisamment basse pour condenser le solvant à la pression la plus faible atteinte par la pompe.
La température du fluide frigoporteur se choisit d’après la courbe de condensation réelle du solvant concerné plutôt que d’après une valeur générique, étant rappelé qu’un condenseur plus froid transfère la charge au groupe frigorifique au lieu de la supprimer. Pour les produits imprégnés de solvant, c’est aussi à ce stade que la protection contre les explosions entre dans le dimensionnement, car un système qui récupère efficacement le solvant et un système sûr à exploiter en présence de solvant se conçoivent ensemble.
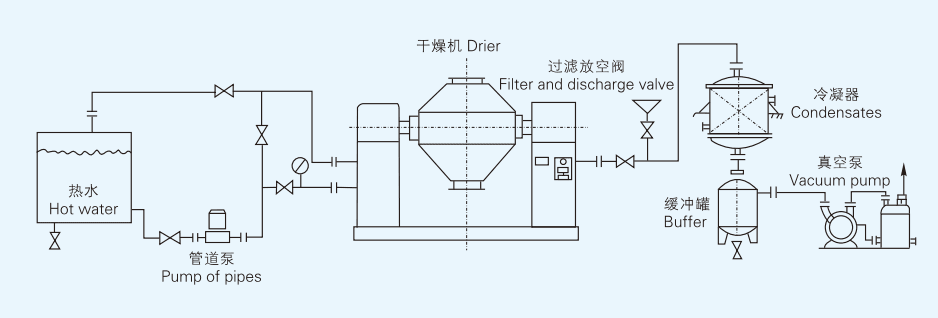
Matériaux de construction et conformité à l’export
Le choix des matériaux découle de la chimie du produit et du régime de nettoyage, non du tarif. Un acier inoxydable austénitique tel que le 316L couvre la majorité des applications chimiques et pharmaceutiques où le produit est neutre à faiblement corrosif et où les surfaces doivent être nettoyables. Les alliages plus chargés et à base de nickel deviennent indispensables pour les charges contenant des halogénures ou fortement acides, où la corrosion sous contrainte par les chlorures du 316L constitue un risque réel. Pour l’usage pharmaceutique, l’état de surface compte autant que la nuance d’alliage, car les surfaces en contact doivent présenter un fini compatible avec un nettoyage validé plutôt que retenir des résidus.
Si le produit fini est destiné au marché européen, trois exigences déterminent le dossier documentaire :
Pour un usage pharmaceutique, il convient d’ajouter un dossier de validation du nettoyage conforme aux attentes des BPF et, pour les produits stériles ou à haute activité, des dispositions de confinement. Ces exigences sont à aborder très tôt, car l’ajout a posteriori d’une certification sur une cuve déjà fabriquée coûte bien plus cher que de la prescrire dès le départ.
- ATEX : les équipements destinés à être utilisés en atmosphère explosible relèvent de la directive 2014/34/UE. Une cuve dont la paroi interne est mouillée par un solvant inflammable rend son volume intérieur classé, ce qui conditionne la conception des étanchéités, l’instrumentation et l’inertage.
- Construction des appareils à pression : les cuves à double enveloppe sont calculées et estampillées selon un code de construction reconnu, l’ASME BPVC Section VIII pour les projets nord-américains ou la DESP pour l’Union européenne. Les notes de calcul et l’estampille sont à demander, et non une simple déclaration de conformité.
- Sécurité des machines : la mise sur le marché de l’Union européenne de l’équipement relève du règlement (UE) 2023/1230 sur les machines, qui remplace la précédente directive Machines et emporte l’obligation de marquage CE.
Biconique rotatif, bras racleurs ou pales creuses : choisir la bonne conception
Une fois le calcul de dimensionnement terminé, le choix de conception découle généralement des chiffres. Le tableau ci-dessous compare les trois familles de sécheurs sous vide les plus souvent évaluées en parallèle pour un même lot.
En pratique : la conception conique s’impose lorsque le produit s’écoule, que le lot est modéré et que la protection du produit est prioritaire. La géométrie à bras racleurs ou à pales creuses prend le relais lorsque la surface de double enveloppe nécessaire dépasse ce qu’un cône peut fournir, ou lorsque le produit est une pâte ou un gâteau qui ne culbutera pas. Lorsqu’un service continu est requis plutôt qu’un service par lots, les conceptions à palettes sont les seules de cette famille à le permettre. Quelle que soit la géométrie, la chaîne de dimensionnement reste la même : profil matière, débit d’évaporation, charge thermique, surface nécessaire, puis taille de cuve et taux de remplissage, puis service du vide et du condenseur.
Comparaison des sécheurs sous vide
| Critère | Conique (double cône) | Râteaux sous vide | Palettes creuses |
|---|---|---|---|
| Apport de chaleur | Double enveloppe uniquement | Double enveloppe uniquement (agitateur non chauffé) | Double enveloppe et pales chauffées |
| Surface d’échange thermique par unité de volume | La plus faible | Moyenne à élevée | La plus élevée |
| Mouvement du produit | Culbutage doux, faible cisaillement | Agitation par bras racleurs, cisaillement modéré | Agitation par palettes, cisaillement |
| Forme d’alimentation idéale | Poudres et granulés fluides | Pâtes et gâteaux collants | Gâteaux de filtration, boues, pâtes |
| Contrôle de la température du produit | Excellent, sans surface interne chaude | Bon | Bon, avec un contact de paroi plus étroit |
| Décharge | Rotation et angle du cône | Les bras racleurs convoient le produit vers la décharge d’extrémité | Les palettes convoient le produit vers la sortie |
| Aptitude à la récupération de solvant | Très bonne | Très bonne | Très bonne |
| Principale limite au passage à l’échelle | Surface de double enveloppe disponible | Étanchéité d’arbre et couple | Usure et encrassement des palettes |
| Fonctionnement en continu | Par lots uniquement | Par lots ou semi-continu | Compatible avec le continu |
Pour aller plus loin
La chaîne de dimensionnement décrite ci-dessus est la même pour tout sécheur sous vide par lots, et il vaut la peine de la parcourir avant de comparer des offres, car deux fournisseurs qui chiffrent le même volume nominal de cuve peuvent proposer des capacités d’échange thermique très différentes. Si le calcul conduit à davantage de surface d’échange thermique qu’un cône rotatif n’en fournit, la comparaison doit porter sur les variantes agitées. S’il conduit à un service imprégné de solvant, le condenseur et le système de vide sont à dimensionner sur le même débit d’évaporation que celui retenu pour la double enveloppe, et le concept de protection contre les explosions se tranche à la même occasion.
Questions fréquentes
- Comment calculer la taille de sécheur biconique rotatif sous vide adaptée à un lot donné ?
- Procéder dans cet ordre : la masse du lot et la masse volumique apparente du produit humide donnent le volume de travail ; l’humidité initiale et finale donne le liquide à évaporer ; le temps de cycle visé donne le débit d’évaporation ; le débit d’évaporation donne la charge thermique ; et la charge thermique divisée par le coefficient et par l’écart de température disponible donne la surface de double enveloppe nécessaire. Cette surface est à comparer à ce qu’offre réellement une cuve candidate avant d’arrêter une taille.
- Quel taux de remplissage faut-il prescrire ?
- Un volume de travail suffisant pour le lot, surmonté d’un espace libre qui absorbe la dilatation du lit et laisse un trajet de vapeur dégagé vers le filtre. Le taux exact dépend de l’angle de talus naturel et du comportement d’agglomération du produit : il est donc préférable de le fixer lors d’un lot pilote sur le produit réel plutôt que de le supposer à partir d’une application similaire.
- Un sécheur biconique rotatif sous vide peut-il traiter sans danger un produit imprégné de solvant ?
- Oui, à condition que l’équipement soit conçu pour cela dès le départ : fonctionnement en boucle fermée, inertage lorsque nécessaire, ensemble électrique conforme ATEX, conception d’étanchéité appropriée et condenseur dimensionné sur le débit de vapeur maximal. Ajouter une protection contre les explosions sur une cuve conçue sans elle n’est ni économique ni simple.
- Quelle différence y a-t-il entre un sécheur biconique rotatif sous vide et un sécheur sous vide horizontal à bras racleurs ?
- La géométrie et l’apport de chaleur. Le sécheur biconique rotatif sous vide met en rotation l’ensemble de la cuve à double enveloppe et ne comporte aucun agitateur interne : la manutention du produit est très douce, mais l’apport de chaleur se limite à la double enveloppe. Le sécheur à bras racleurs maintient le corps fixe et balaie la charge au moyen de ses bras racleurs contre la paroi chauffée. L’agitateur lui-même n’est pas chauffé : la double enveloppe reste la seule surface d’échange thermique, mais le raclage continu maintient cette surface efficace et permet de traiter des pâtes et des gâteaux collants qui ne culbuteraient pas.
- Combien de temps dure un cycle de séchage ?
- La durée de cycle est un résultat du calcul de dimensionnement, et non une valeur fixe. Elle dépend de la quantité de liquide à éliminer, de la surface de double enveloppe disponible, de la température maximale admissible du produit, du vide appliqué et de la manière dont le coefficient d’échange thermique décroît à mesure que le lot sèche. La démarche correcte consiste à prescrire d’abord une durée de cycle, puis à dimensionner pour l’atteindre.
- Peut-on sécher un produit thermosensible dans un sécheur biconique rotatif sous vide ?
- C’est l’application à laquelle cette conception convient le mieux. Le fonctionnement sous vide abaisse le point d’ébullition : le liquide se vaporise à une température bien inférieure à son point d’ébullition atmosphérique et le produit n’a jamais à atteindre un niveau qui le dégraderait. L’absence de surface d’agitation interne chaude supprime en outre un point de surchauffe locale courant.
- Quelles certifications faut-il exiger d’un fournisseur ?
- Pour une exportation vers l’Union européenne, il convient de demander la documentation ATEX au titre de la directive 2014/34/UE, les notes de calcul et l’estampille de l’appareil à pression selon le code de construction applicable, ainsi que la documentation de conformité CE au titre du règlement (UE) 2023/1230 sur les machines. Pour un usage pharmaceutique, le dossier de validation du nettoyage et les relevés d’état de surface sont également à demander.