
Cara menentukan ukuran pengering vakum kerucut: data bahan yang diperlukan, perhitungan beban panas dan luas jaket, rasio pengisian, beban kerja sistem vakum, serta kepatuhan untuk ekspor.
Pengering vakum kerucut adalah bejana kerucut ganda berjaket yang berputar dan mengeringkan bubuk, granul, serta kue filter yang sensitif terhadap panas di bawah vakum, umumnya secara batch dengan pemulihan pelarut. Tentukan ukurannya dari bahan terlebih dahulu, bukan dari volume bejana: tetapkan massa batch, kerapatan curah basah, serta kadar air awal dan akhir, lalu pastikan bahwa luas perpindahan panas jaket yang tersedia pada ukuran kandidat masih mampu memberikan laju penguapan yang dituntut oleh waktu siklus Anda.
Memilih volume bejana sebelum menjalankan perhitungan beban panas adalah kesalahan penentuan ukuran yang paling umum pada kelas peralatan ini, dan biasanya baru terlihat terlambat, sebagai pengering yang tidak mampu mencapai kadar air target di dalam jendela waktu produksi.
Hal yang Paling Dikuasai Pengering Vakum Kerucut
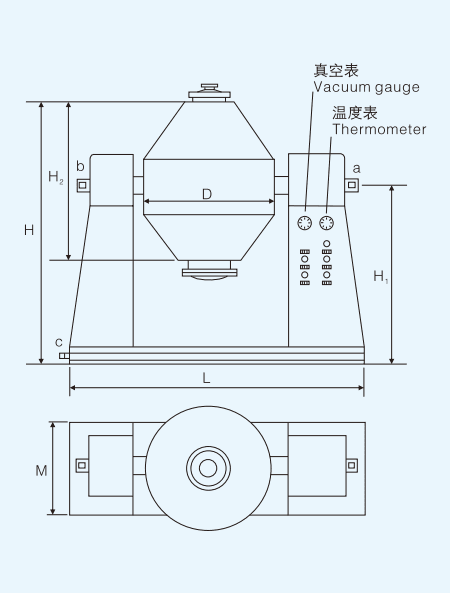
Geometrinya adalah intinya. Bejana kerucut ganda berputar perlahan sementara jaket memanaskan selubung dan sistem vakum menarik uap dari unggun bahan. Karena tidak ada poros pengaduk di bagian dalam dan tidak ada aliran gas yang melewati produk, bahan berguling (tumbling) dengan gerakan lembut dan geseran rendah. Perilaku ini paling penting bagi tiga kelas bahan:
Komprominya bersifat mekanis. Bejana yang berputar hanya menyalurkan panas melalui jaketnya, dan luas jaket tumbuh sebanding kuadrat dimensi bejana sementara volumenya tumbuh sebanding kubik. Rasio permukaan terhadap volume inilah yang membuat pengering vakum kerucut sangat baik pada ukuran batch sedang dan menjadi terbatas oleh perpindahan panas saat diperbesar. Mengenali batas atas tersebut sejak awal adalah pertimbangan teknis inti pada keluarga pengering ini.
- Padatan sensitif panas, ketika kenaikan suhu produk menurunkan mutu bahan aktifnya.
- Kue basah pelarut, ketika pelarut yang dipulihkan harus dikondensasi dan bukan dibuang ke atmosfer.
- Bubuk dan granul yang mengalir bebas, yang akan rusak atau berubah menjadi bahaya debu jika diaduk dengan geseran tinggi.
Mulai dari Lima Data Bahan, Bukan dari Volume Bejana
Penentuan ukuran dimulai dari profil bahan skala laboratorium. Lima data menentukan semua langkah berikutnya: massa batch dalam kilogram umpan basah, yang ditetapkan oleh proses hulu; kerapatan curah basah, yang diukur pada kue yang sebenarnya dan bukan diambil dari lembar data bubuk kering; kadar air awal dan akhir berdasarkan basis basah; identitas cairannya, karena pelarut memiliki kalor laten, kurva didih, dan kelas mudah terbakarnya sendiri; serta waktu siklus target dalam jam, yaitu kendala yang paling sering membuat suatu pekerjaan menjadi tidak layak.
Dua hal perlu diperhatikan. Pertama, kadar air yang dinyatakan pada basis basah dan pada basis kering berbeda cukup besar, dan mencampur kedua konvensi itu merupakan sumber lazim peralatan yang kekecilan. Kedua, jika umpan tiba sebagai pasta dan bukan padatan yang mengalir bebas, pastikan sebelum menentukan ukuran bahwa bahan itu benar-benar akan berguling di dalam kerucut berputar dan bukan memadat menjadi massa statis. Perilaku tersebut harus diuji dalam uji coba (pilot trial), bukan diperkirakan di lembar kerja.
Menelusuri Perhitungan Beban Panas
Laju penguapan menjadi beban panas melalui dua suku: kalor laten yang diperlukan untuk menguapkan cairan, dan kalor sensibel yang diperlukan untuk menaikkan umpan beserta padatan sisanya ke suhu operasi. Nyatakan totalnya sebagai angka daya: massa cairan per jam dikalikan kalor laten, ditambah massa umpan per jam dikalikan kalor jenis dan kenaikan suhu, yang dikonversi ke satuan yang konsisten. Tambahkan margin untuk kehilangan panas jaket ke lingkungan dan untuk panas yang terbawa oleh uap yang meninggalkan bejana.
Dua sifat operasi vakum menguntungkan angka Anda. Titik didih turun, sehingga pada tekanan yang direduksi cairan mendidih jauh di bawah titik didihnya pada tekanan atmosfer dan suku kenaikan suhu mengecil. Inilah mekanisme yang melindungi produk sensitif panas. Uapnya juga lebih rapat dan bervolume lebih kecil, sehingga beban volumetrik pada pompa vakum dan kondensor ditentukan oleh tekanan operasi, bukan oleh kondisi atmosfer.
Yang tidak dapat diberikan oleh perhitungan ini adalah koefisien perpindahan panas keseluruhan untuk bahan Anda yang spesifik. Bubuk kering, pasta yang lengket, dan granul yang menggumpal menunjukkan perilaku kontak yang sama sekali berbeda terhadap selubung yang dipanaskan, dan tidak ada angka dari katalog yang dapat menggantikan uji coba dengan umpan Anda sendiri. Perlakukan koefisien tersebut sebagai keluaran pengujian, bukan sebagai data masukan yang tinggal dicari.
Mengubah Beban Panas Menjadi Luas Jaket yang Diperlukan
Beban panas dan luas jaket dihubungkan oleh hubungan konduksi standar: panas yang dipindahkan sama dengan koefisien keseluruhan dikalikan luas jaket dikalikan selisih suhu antara media jaket dan unggun produk. Selesaikan persamaan itu untuk luas, dan Anda memperoleh spesifikasi keras yang pertama: luas yang diperlukan sama dengan beban panas dibagi hasil kali koefisien dan selisih suhu yang tersedia.
Tiga kendala praktis membentuk hasilnya. Selisih suhu dibatasi oleh produknya, karena bahan yang terdegradasi di atas ambang tertentu tidak dapat begitu saja dihadapkan pada jaket yang lebih panas. Koefisien menurun seiring mengeringnya batch, sebab pada akhir siklus umpan sudah kering dan kontaknya dengan selubung memburuk. Sedangkan luas yang tersedia merupakan fungsi dari ukuran bejana dan bukan variabel bebas, sehingga begitu Anda mengetahui luas yang dibutuhkan, bandingkan dengan apa yang benar-benar disediakan oleh ukuran kandidat.
Poin terakhir itulah alasan geometri kerucut memiliki batas atas yang alami. Ketika luas yang diperlukan melampaui yang dapat disediakan kerucut berputar, pengering yang menempatkan permukaan perpindahan panas di dalam produk memberikan luas jauh lebih besar per satuan volume bejana. Mencapai titik persilangan itu adalah tanda untuk mengganti jenis pengering, bukan untuk menambah vakum.
Menetapkan Volume Kerja, Rasio Pengisian, dan Ruang Bebas
Baru pada tahap ini volume bejana berperan, dan itu menjawab pertanyaan yang berbeda: berapa banyak bahan yang secara fisik dapat ditampung dan digulingkan. Volume kerja adalah volume curah batch, yaitu massa batch dibagi kerapatan curah basah, dan bukan volume nominal bejana. Selisih antara keduanya adalah ruang bebas (freeboard), dan ruang itu harus menampung dua hal sekaligus: unggun yang memuai dan terudara akibat putaran, serta ruang uap yang memungkinkan sistem vakum menarik uap tanpa menyeret partikel halus ke arah filter.
Rasio pengisian, yaitu volume kerja sebagai proporsi dari volume total bejana, karena itu merupakan keputusan konfigurasi dengan kompromi yang nyata:
Pengering kerucut yang diaduk secara rotasional juga memerlukan kedalaman unggun bebas yang cukup agar gerakan berguling memperbarui bahan terhadap selubung yang dipanaskan, sehingga rasio yang berhasil pada pengering rak (tray dryer) statis tidak dapat diterapkan di sini. Tetapkan rasio pengisian bersama pemasok Anda berdasarkan uji batch, karena rasio itu bergantung pada sudut longgar (angle of repose) dan kecenderungan menggumpalnya bahan yang bersangkutan, yakni dua sifat yang paling kecil kemungkinannya tercatat secara akurat dalam lembar spesifikasi.
Kompromi Rasio Pengisian
| Rasio Pengisian | Konsekuensi |
|---|---|
| Terlalu rendah | Pemanfaatan volumetrik buruk; bejana lebih besar daripada yang dibutuhkan batch; siklus per kilogram yang diproses lebih lama |
| Seimbang | Unggun berguling bebas, ruang bebas menyerap pemuaian, jalur uap tetap lapang, beban filter tetap terkendali |
| Terlalu tinggi | Gerakan berguling berkurang; partikel halus terseret ke arah filter vakum; terjadi carryover ke kondensor |
Menyesuaikan Sistem Vakum dan Kondensor dengan Pelarutnya
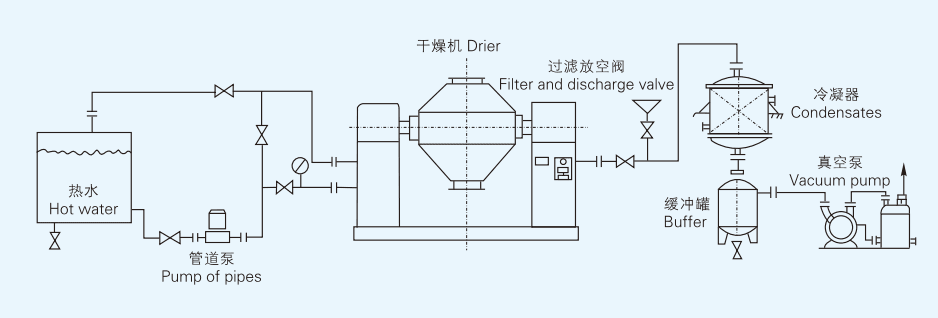
Sistem vakum bukan aksesori yang dibautkan pada pengering yang sudah ditentukan ukurannya; sistem itu separuh dari prosesnya. Dua tugas harus dipenuhi secara bersamaan. Tugas evakuasi berarti menurunkan tekanan bejana hingga tekanan operasi pada awal setiap batch dan mempertahankannya terhadap kebocoran masuk (in-leakage) pada bejana berputar yang tersegel. Tugas penanganan uap berarti membuang uap yang terbentuk pada laju penguapan hasil perhitungan, pada tekanan operasi, tanpa membiarkan tekanan naik.
Keduanya merupakan persyaratan yang berbeda, dan pompa yang dipilih hanya berdasarkan tugas evakuasi akan kekecilan untuk beban uap yang berlangsung terus-menerus. Tentukan ukuran pompa dan kondensor berdasarkan tugas penanganan uap pada laju penguapan puncak, lalu tambahkan margin untuk kebocoran melalui seal poros dan paking katup yang muncul seiring bertambahnya usia peralatan. Kondensor ditentukan ukurannya pada laju penguapan yang sama, dengan suhu pendingin cukup rendah untuk mengondensasi pelarut pada tekanan terendah yang dicapai pompa.
Pilih suhu pendingin berdasarkan kurva kondensasi sebenarnya dari pelarut yang bersangkutan, bukan berdasarkan angka generik, dan ingatlah bahwa kondensor yang lebih dingin memindahkan beban ke sistem refrigerasi dan bukan menghilangkannya. Untuk umpan basah pelarut, di sinilah proteksi ledakan masuk ke dalam pembahasan penentuan ukuran, karena sistem yang memulihkan pelarut secara efisien dan sistem yang aman dioperasikan dengan pelarut dirancang secara bersamaan.
Material Konstruksi dan Kepatuhan untuk Ekspor
Pemilihan material mengikuti kimia umpan dan rezim pembersihannya, bukan daftar harga. Baja tahan karat austenitik seperti 316L mencakup mayoritas tugas kimia dan farmasi ketika umpan bersifat netral hingga agak korosif dan permukaannya harus dapat dibersihkan. Material dengan paduan lebih tinggi dan berbasis nikel menjadi diperlukan untuk bahan baku yang mengandung halida atau bersifat sangat asam, ketika retak korosi tegangan akibat klorida pada 316L merupakan risiko nyata. Untuk tugas farmasi, kehalusan permukaan sama pentingnya dengan mutu paduannya, karena permukaan yang bersinggungan perlu finis yang mendukung pembersihan tervalidasi dan tidak menahan residu.
Jika produk akhirnya ditujukan untuk pasar Eropa, tiga persyaratan menentukan paket dokumentasinya:
Untuk layanan farmasi, tambahkan paket validasi pembersihan yang selaras dengan ekspektasi cGMP dan, untuk produk steril atau berkhasiat tinggi, ketentuan penahanan (containment). Bahas persyaratan ini sejak awal, karena menambahkan sertifikasi pada bejana setelah fabrikasi jauh lebih mahal daripada menetapkannya di muka.
- ATEX: peralatan yang digunakan di atmosfer yang berpotensi meledak tunduk pada Directive 2014/34/EU. Bejana yang terbasahi pelarut mudah terbakar menjadikan bagian dalamnya zona terklasifikasi, yang membentuk rancangan seal, instrumentasi, dan inertisasi.
- Konstruksi bejana tekan: bejana berjaket dirancang dan dicap menurut kode konstruksi yang diakui, yaitu ASME BPVC Section VIII untuk proyek Amerika Utara atau PED untuk Uni Eropa. Mintalah perhitungan desain dan capnya, bukan sekadar pernyataan kepatuhan.
- Keselamatan mesin: penempatan peralatan di pasar UE diatur oleh Machinery Regulation (EU) 2023/1230, yang menggantikan Machinery Directive sebelumnya dan membawa kewajiban penandaan CE.
Kerucut vs. Penggaruk vs. Dayung Berongga: Memilih Rancangan yang Tepat
Setelah perhitungan penentuan ukuran selesai, pilihan rancangan biasanya sudah mengikuti dari angkanya. Tabel di bawah membandingkan tiga keluarga pengering vakum yang paling sering dievaluasi secara berdampingan untuk batch yang sama.
Tafsir praktisnya: pilih rancangan kerucut jika umpan mengalir, batch berukuran sedang, dan perlindungan produk menjadi prioritas. Beralihlah ke geometri penggaruk atau dayung berongga jika luas jaket yang diperlukan melampaui kemampuan kerucut, atau jika umpannya berupa pasta atau kue yang tidak akan berguling. Jika yang dibutuhkan adalah operasi kontinu dan bukan batch, rancangan berbasis paddle-lah satu-satunya di keluarga ini yang mendukungnya. Apa pun geometrinya, urutan penentuan ukurannya tetap sama: profil bahan, laju penguapan, beban panas, luas yang diperlukan, lalu ukuran bejana dan rasio pengisian, kemudian tugas vakum dan kondensor.
Perbandingan Pengering Vakum
| Kriteria | Kerucut (kerucut ganda) | Vakum tipe penggaruk | Dayung berongga |
|---|---|---|---|
| Masukan panas | Hanya jaket | Hanya jaket (pengaduk tidak dipanaskan) | Jaket ditambah dayung yang dipanaskan |
| Luas perpindahan panas per satuan volume | Terendah | Sedang hingga tinggi | Tertinggi |
| Gerakan bahan | Berguling lembut, geseran rendah | Pengadukan penggaruk, geseran sedang | Pengadukan dayung, menggeser |
| Bentuk umpan terbaik | Bubuk dan granul yang mengalir bebas | Pasta dan kue lengket | Kue filter, lumpur, pasta |
| Pengendalian suhu produk | Sangat baik, tanpa permukaan panas di dalam | Baik | Baik, dengan kontak dinding yang lebih rapat |
| Pengeluaran produk | Rotasi dan sudut kerucut | Penggaruk mengangkut bahan ke pengeluaran di ujung | Dayung mengangkut bahan ke saluran keluar |
| Kesesuaian pemulihan pelarut | Sangat baik | Sangat baik | Sangat baik |
| Kendala utama saat pembesaran skala | Luas jaket yang tersedia | Seal poros dan torsi | Keausan dan penumpukan pada dayung |
| Operasi kontinu | Hanya batch | Batch atau semi-kontinu | Mampu kontinu |
Langkah Selanjutnya
Urutan penentuan ukuran di atas berlaku sama untuk setiap pengering vakum batch, dan sebaiknya ditelusuri sebelum membandingkan penawaran apa pun, karena dua pemasok yang menawarkan volume bejana nominal yang sama bisa menyediakan kemampuan perpindahan panas yang sangat berbeda. Jika perhitungannya mengarah pada kebutuhan permukaan perpindahan panas yang lebih besar daripada yang dapat disediakan kerucut berputar, bandingkan dengan alternatif berpengaduk. Jika perhitungannya mengarah pada tugas basah pelarut, tentukan ukuran kondensor dan sistem vakum pada laju penguapan yang sama seperti yang Anda pakai untuk jaket, dan putuskan konsep proteksi ledakannya pada saat yang sama.
Pertanyaan yang Sering Diajukan
- Bagaimana cara menghitung ukuran pengering vakum kerucut yang tepat untuk batch saya?
- Bekerjalah dengan urutan ini: massa batch dan kerapatan curah basah menghasilkan volume kerja; kadar air awal dan akhir menentukan cairan yang harus diuapkan; waktu siklus target menentukan laju penguapan; laju penguapan menentukan beban panas; dan beban panas dibagi koefisien serta selisih suhu yang tersedia menghasilkan luas jaket yang diperlukan. Bandingkan luas tersebut dengan apa yang benar-benar disediakan oleh bejana kandidat sebelum menetapkan ukurannya.
- Rasio pengisian berapa yang sebaiknya saya tetapkan?
- Volume kerja yang cukup untuk batch tersebut, dengan ruang bebas di atasnya untuk pemuaian unggun dan untuk jalur uap yang lapang menuju filter. Rasio pastinya bergantung pada sudut longgar dan perilaku penggumpalan bahan, sehingga paling baik ditetapkan selama uji batch dengan umpan Anda sendiri dan bukan diasumsikan dari aplikasi yang serupa.
- Dapatkah pengering vakum kerucut menangani bahan basah pelarut dengan aman?
- Bisa, asalkan peralatannya dirancang untuk itu sejak awal: operasi loop tertutup, inertisasi bila diperlukan, paket kelistrikan berperingkat ATEX, rancangan seal yang sesuai, dan kondensor yang ukurannya sesuai laju uap puncak. Menambahkan proteksi ledakan pada bejana yang tidak dirancang untuk itu tidak murah dan tidak sederhana.
- Apa perbedaan antara pengering vakum kerucut dan pengering vakum tipe penggaruk?
- Geometri dan perpindahan panasnya. Pengering kerucut memutar seluruh bejana berjaket dan tidak memiliki pengaduk di bagian dalam, sehingga penanganannya sangat lembut tetapi masukan panasnya terbatas pada jaket saja. Pengering tipe penggaruk menahan selubung tetap diam dan mengaduk produk dengan pengaduk penggaruk yang menyapu dinding yang dipanaskan sehingga perpindahan panasnya menjadi lebih baik; dengan demikian pasta dan kue lengket yang tidak akan berguling pun dapat ditangani.
- Berapa lama satu siklus pengeringan berlangsung?
- Waktu siklus adalah keluaran dari perhitungan penentuan ukuran, bukan angka tetap. Waktu itu bergantung pada berapa banyak cairan yang harus dibuang, berapa luas jaket yang tersedia, suhu produk yang diizinkan, vakum yang diterapkan, dan seberapa cepat koefisien perpindahan panas menurun seiring mengeringnya batch. Menetapkan waktu siklus lebih dahulu lalu menentukan ukuran untuk mencapainya adalah pendekatan yang benar.
- Dapatkah saya mengeringkan bahan sensitif panas di pengering vakum kerucut?
- Inilah aplikasi yang paling cocok untuk rancangan ini. Pengoperasian di bawah vakum menurunkan titik didih, sehingga cairan menguap pada suhu yang jauh di bawah titik didih atmosfernya dan produk tidak pernah harus mencapai tingkat suhu yang akan merusaknya. Selain itu tidak ada permukaan pengaduk yang panas di bagian dalam, sehingga salah satu titik panas berlebih lokal yang umum pun hilang.
- Sertifikasi apa yang sebaiknya saya minta dari pemasok?
- Untuk ekspor ke UE, mintalah dokumentasi ATEX sesuai Directive 2014/34/EU, perhitungan desain bejana tekan beserta cap sesuai kode konstruksi yang berlaku, dan dokumentasi kesesuaian CE berdasarkan Machinery Regulation (EU) 2023/1230. Untuk layanan farmasi, mintalah paket validasi pembersihan dan catatan finis permukaan.