
Cómo dimensionar un secador al vacío de doble cono rotativo: datos del material, cálculo de la carga térmica y de la superficie de camisa, relación de llenado, servicio de vacío y conformidad para la exportación.
Un secador al vacío de doble cono rotativo es un recipiente de doble cono encamisado y giratorio que seca en vacío polvos, granulados y tortas de filtración termosensibles, normalmente por lotes y con recuperación de disolventes. El dimensionamiento parte del material, no del volumen del recipiente: primero se determinan la masa del lote, la densidad aparente en húmedo y la humedad inicial y final, y después se comprueba que la superficie de transferencia de calor de la camisa disponible en el tamaño candidato sigue aportando el caudal de evaporación que exige el tiempo de ciclo requerido.
Elegir un volumen de recipiente antes de realizar el cálculo de la carga térmica es el error de dimensionamiento más frecuente en esta clase de equipos, y suele manifestarse tarde, en forma de un secador que no alcanza la humedad objetivo dentro de la ventana de producción.
Para qué destaca un secador al vacío de doble cono rotativo
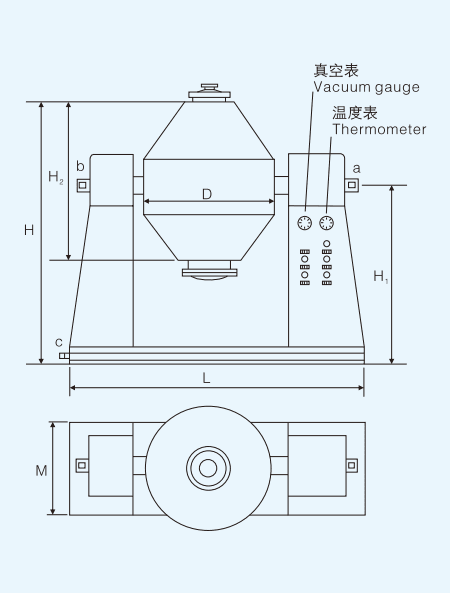
La geometría es lo esencial. El recipiente de doble cono gira lentamente mientras la camisa calienta el cuerpo y el sistema de vacío extrae el vapor del lecho. Como no hay eje agitador interior ni barrido de gas a través del producto, el material se voltea con un movimiento suave y de baja cizalladura. Ese comportamiento es decisivo sobre todo para tres clases de materiales:
La contrapartida es de tipo mecánico. Un recipiente giratorio solo transmite el calor a través de su camisa, y la superficie de la camisa crece con el cuadrado de las dimensiones del recipiente mientras que el volumen lo hace con el cubo. Esa relación entre superficie y volumen explica por qué los secadores al vacío de doble cono son excelentes en tamaños de lote moderados y pasan a estar limitados por la transferencia de calor a medida que se escalan. Reconocer ese techo a tiempo es el juicio de ingeniería central en esta familia de secadores.
- Sólidos termosensibles en los que el aumento de la temperatura del producto degrada el principio activo.
- Tortas húmedas de disolvente en las que el disolvente recuperado debe condensarse en lugar de evacuarse a la atmósfera.
- Polvos y granulados de flujo libre que una agitación de alta cizalladura dañaría o convertiría en un riesgo de polvo.
Empezar por cinco datos del material, no por un volumen de recipiente
El dimensionamiento comienza con un perfil del material a escala de laboratorio. Cinco datos determinan todo lo que viene después: la masa del lote en kilogramos de alimentación húmeda, fijada por el proceso aguas arriba; la densidad aparente en húmedo, medida sobre la torta real y no tomada de una ficha técnica de polvo seco; la humedad inicial y final referida a base húmeda; la identidad del líquido, ya que un disolvente tiene su propio calor latente, su curva de ebullición y su clase de inflamabilidad; y el tiempo de ciclo objetivo en horas, que es la restricción que con más frecuencia hace inviable una tarea.
Conviene tener presentes dos advertencias. La primera: la humedad expresada en base húmeda y la expresada en base seca difieren de forma sustancial, y mezclar ambos criterios es una causa habitual de equipos infradimensionados. La segunda: si la alimentación llega como pasta y no como sólido de flujo libre, antes de dimensionar hay que verificar que realmente se volteará dentro de un cono giratorio en lugar de compactarse en una masa estática. Ese comportamiento corresponde a un ensayo piloto, no a una hoja de cálculo.
Desarrollar el cálculo de la carga térmica
El caudal de evaporación se convierte en carga térmica a través de dos términos: el calor latente necesario para vaporizar el líquido y el calor sensible necesario para llevar la alimentación y sus sólidos residuales hasta la temperatura de operación. Exprese el total como una potencia: masa de líquido por hora multiplicada por el calor latente, más la masa de alimentación por hora multiplicada por el calor específico y el salto térmico, convertidas a unidades coherentes. Añada un margen para las pérdidas de la camisa al ambiente y para el calor que se llevan los vapores al abandonar el recipiente.
Dos propiedades del funcionamiento en vacío desplazan las cifras a su favor. El punto de ebullición desciende, de modo que a presión reducida el líquido hierve muy por debajo de su punto de ebullición atmosférico y el término del salto térmico se reduce. Este es el mecanismo que protege a los productos termosensibles. Además, el vapor es más denso y ocupa menos volumen, lo que significa que la carga volumétrica de la bomba de vacío y del condensador viene fijada por la presión de operación y no por las condiciones atmosféricas.
Lo que este cálculo no puede proporcionar es el coeficiente global de transferencia de calor correspondiente a su material concreto. Un polvo seco, una pasta pegajosa y un granulado que se aglomera presentan comportamientos de contacto completamente distintos frente al cuerpo calefactado, y ninguna cifra de catálogo sustituye a un ensayo piloto con su propia alimentación. Trate ese coeficiente como un resultado del ensayo, no como un dato que se consulta.
Convertir la carga térmica en la superficie de camisa necesaria
La carga térmica y la superficie de la camisa están ligadas por la relación clásica de conducción: el calor transferido es igual al coeficiente global multiplicado por la superficie de la camisa y por la diferencia de temperatura entre el medio de la camisa y el lecho de producto. Si se despeja la superficie, se obtiene la primera especificación firme: la superficie necesaria es igual a la carga térmica dividida por el producto del coeficiente y la diferencia de temperatura disponible.
Tres condicionantes prácticos determinan el resultado. La diferencia de temperatura está acotada por el producto, porque un material que se degrada por encima de un umbral no puede exponerse sin más a una camisa más caliente. El coeficiente se deteriora a medida que el lote se seca, ya que al final del ciclo la alimentación está seca y el contacto con el cuerpo empeora. Y la superficie disponible es función del tamaño del recipiente y no una variable libre, de modo que, una vez conocida la superficie necesaria, se compara con la que ofrece realmente un tamaño candidato.
Ese último punto es la razón de que la geometría de doble cono tenga un techo natural. Cuando la superficie necesaria supera lo que puede ofrecer un cono giratorio, los secadores que sitúan la superficie de transferencia de calor dentro del producto aportan mucha más superficie por unidad de volumen de recipiente. Alcanzar ese cruce es la señal de que hay que cambiar de tipo de secador, no de añadir más vacío.
Fijar el volumen útil, la relación de llenado y el espacio libre
Solo ahora entra en juego el volumen del recipiente, y responde a otra pregunta: cuánto material puede contener y voltear físicamente. El volumen útil es el volumen aparente del lote, es decir, la masa del lote dividida por la densidad aparente en húmedo, y no el volumen nominal del recipiente. La diferencia entre ambos es el espacio libre, que debe absorber dos cosas a la vez: el lecho expandido y aireado que levanta la rotación, y el espacio de vapor que permite al sistema de vacío extraer el vapor sin arrastrar finos hacia el filtro.
La relación de llenado, es decir, el volumen útil como proporción del volumen total del recipiente, es por tanto una decisión de configuración con una contrapartida real:
Un secador de doble cono de agitación rotativa necesita además una profundidad de lecho libre suficiente para que el volteo renueve el material contra el cuerpo calefactado, de modo que las relaciones de llenado que funcionan en un secador de bandejas estático no son trasladables aquí. Fije la relación de llenado junto con su proveedor a partir de un lote piloto, porque depende del ángulo de reposo y de la tendencia a la aglomeración del material concreto, que son las dos propiedades con menos probabilidad de quedar bien recogidas en una ficha técnica.
Contrapartida de la relación de llenado
| Relación de llenado | Consecuencia |
|---|---|
| Demasiado baja | Mala utilización volumétrica; más recipiente del que el lote necesita; mayor tiempo de ciclo por kilogramo procesado |
| Equilibrada | El lecho se voltea con libertad, el espacio libre absorbe la expansión, la trayectoria del vapor queda despejada y la carga del filtro se mantiene manejable |
| Demasiado alta | Volteo reducido; arrastre de finos hacia el filtro de vacío; paso al condensador |
Ajustar el sistema de vacío y el condensador al disolvente
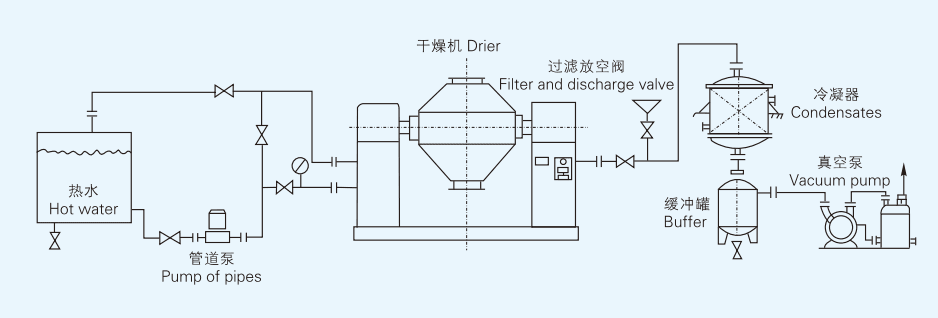
El sistema de vacío no es un accesorio atornillado a un secador ya dimensionado; es la mitad del proceso. Hay que cubrir dos servicios de forma simultánea. El servicio de evacuación consiste en llevar el recipiente hasta la presión de operación al inicio de cada lote y mantenerla frente a las entradas de aire propias de un recipiente giratorio y sellado. El servicio de manejo de vapor consiste en extraer el vapor generado al caudal de evaporación calculado, a la presión de operación, sin dejar que la presión suba.
Son requisitos distintos, y una bomba seleccionada únicamente por la evacuación quedará corta frente a una carga de vapor sostenida. Dimensione la bomba y el condensador por el servicio de vapor en el caudal de evaporación máximo y añada margen para las fugas por los sellos del eje y las empaquetaduras de válvula que aparecen con el envejecimiento del equipo. El condensador se dimensiona con ese mismo caudal de evaporación, con una temperatura del refrigerante lo bastante baja para condensar el disolvente a la presión más baja que alcanza la bomba.
Elija la temperatura del refrigerante frente a la curva de condensación real del disolvente en cuestión y no frente a una curva genérica, y recuerde que un condensador más frío traslada el servicio al sistema de refrigeración en lugar de eliminarlo. En alimentaciones húmedas de disolvente es también donde la protección contra explosiones entra en el dimensionamiento, porque un sistema que recupera el disolvente con eficiencia y un sistema que es seguro para operar con disolvente se diseñan a la vez.
Materiales de construcción y conformidad para la exportación
La selección de materiales responde a la química de la alimentación y al régimen de limpieza, no a la lista de precios. El acero inoxidable austenítico, como el 316L, cubre la mayoría de las aplicaciones químicas y farmacéuticas en las que la alimentación es neutra o ligeramente corrosiva y las superficies deben ser limpiables. Las aleaciones de mayor contenido y las de base níquel se vuelven necesarias con materias primas que contienen halogenuros o son fuertemente ácidas, casos en los que la fisuración por corrosión bajo tensión por cloruros del 316L es un riesgo real. En aplicaciones farmacéuticas, el acabado superficial importa tanto como la calidad de la aleación, porque las superficies de contacto necesitan un acabado que permita una limpieza validada en lugar de retener residuos.
Si el producto acabado se destina al mercado europeo, tres requisitos determinan el expediente documental:
Para servicio farmacéutico, añada un expediente de validación de limpieza alineado con las expectativas de las cGMP y, en productos estériles o de alta potencia, disposiciones de contención. Plantee estos requisitos desde el principio, porque certificar a posteriori un recipiente ya fabricado es mucho más caro que especificarlo desde el inicio.
- ATEX: los equipos utilizados en atmósferas potencialmente explosivas se rigen por la Directiva 2014/34/UE. Un recipiente húmedo de disolvente inflamable convierte su interior en una zona clasificada, lo que condiciona el diseño de los sellos, la instrumentación y la inertización.
- Construcción de recipientes a presión: los recipientes encamisados se diseñan y se marcan conforme a un código de construcción reconocido, la Sección VIII del ASME BPVC para proyectos norteamericanos o la PED para la UE. Solicite los cálculos de diseño y el marcado, no solo una declaración de conformidad.
- Seguridad de las máquinas: la puesta en el mercado de la UE del equipo se rige por el Reglamento (UE) 2023/1230, que sustituye a la anterior Directiva de máquinas y conlleva la obligación del marcado CE.
Doble cono, rastrillos rascadores o paletas huecas: elegir el diseño adecuado
Una vez completado el cálculo de dimensionamiento, la elección de diseño suele deducirse de las cifras. La tabla siguiente compara las tres familias de secadores al vacío que con más frecuencia se evalúan en paralelo para un mismo lote.
La lectura práctica: elija el diseño de doble cono cuando la alimentación fluya, el lote sea moderado y la protección del producto sea la prioridad. Pase a la geometría de rastrillos rascadores o a la de paletas huecas cuando la superficie de camisa necesaria supere lo que puede aportar un cono, o cuando la alimentación sea una pasta o una torta que no se volteará. Cuando se requiera un servicio continuo en lugar de por lotes, son los diseños de paletas huecas los únicos de esta familia que lo admiten. Sea cual sea la geometría, la cadena de dimensionamiento no cambia: perfil del material, caudal de evaporación, carga térmica, superficie necesaria y, después, tamaño del recipiente y relación de llenado, y por último el servicio de vacío y de condensación.
Comparación de secadores al vacío
| Criterio | Doble cono | Paletas con rascadores | Discos huecos |
|---|---|---|---|
| Aporte de calor | Solo la camisa | Solo la camisa (agitador sin calefacción) | Camisa más paletas calefactadas |
| Superficie de transferencia de calor por unidad de volumen | La más baja | De moderada a alta | La más alta |
| Movimiento del material | Volteo suave, baja cizalladura | Agitación rascadora, cizalladura moderada | Agitación mediante discos, con cizalladura |
| Forma de alimentación idónea | Polvos y granulados de flujo libre | Pastas y tortas pegajosas | Tortas de filtración, lodos, pastas |
| Control de la temperatura del producto | Excelente, sin superficie interior caliente | Bueno | Bueno, con un contacto de pared más estrecho |
| Descarga | Por rotación y ángulo del cono | El rascador transporta hasta la descarga frontal | Los discos transportan hasta la salida |
| Idoneidad para la recuperación de disolventes | Muy buena | Muy buena | Muy buena |
| Límite principal de escalado | Superficie de camisa disponible | Sello del eje y par | Desgaste de las paletas y acumulación |
| Funcionamiento continuo | Solo por lotes | Por lotes o semicontinuo | Admite funcionamiento continuo |
Por dónde seguir
La cadena de dimensionamiento anterior es la misma para cualquier secador al vacío por lotes, y conviene recorrerla antes de comparar presupuestos, porque dos proveedores que cotizan el mismo volumen nominal de recipiente pueden estar ofreciendo capacidades de transferencia de calor muy distintas. Si el cálculo apunta a más superficie de transferencia de calor de la que puede aportar un cono giratorio, compárela con las alternativas agitadas. Si apunta a un servicio con disolvente húmedo, dimensione el condensador y el sistema de vacío con el mismo caudal de evaporación que utilizó para la camisa y decida al mismo tiempo el concepto de protección contra explosiones.
Preguntas frecuentes
- ¿Cómo calculo el tamaño correcto de secador al vacío de doble cono rotativo para mi lote?
- Proceda en este orden: la masa del lote y la densidad aparente en húmedo dan el volumen útil; la humedad inicial y final dan el líquido que hay que evaporar; el tiempo de ciclo objetivo da el caudal de evaporación; el caudal de evaporación da la carga térmica; y la carga térmica dividida por el coeficiente y la diferencia de temperatura disponible da la superficie de camisa necesaria. Compare esa superficie con la que ofrece realmente un recipiente candidato antes de fijar un tamaño.
- ¿Qué relación de llenado debo especificar?
- Suficiente volumen útil para el lote, con espacio libre por encima para la expansión del lecho y para una trayectoria de vapor despejada hacia el filtro. La relación exacta depende del ángulo de reposo y del comportamiento de aglomeración del material, por lo que lo mejor es fijarla durante un lote piloto con su propia alimentación en lugar de darla por supuesta a partir de una aplicación similar.
- ¿Puede un secador al vacío de doble cono rotativo tratar con seguridad material húmedo de disolvente?
- Sí, siempre que el equipo se diseñe para ello desde el principio: funcionamiento en circuito cerrado, inertización cuando sea necesaria, un paquete eléctrico con clasificación ATEX, un diseño de sellos adecuado y un condensador dimensionado para el caudal máximo de vapor. Adaptar la protección contra explosiones a un recipiente diseñado sin ella no es barato ni sencillo.
- ¿Cuál es la diferencia entre un secador al vacío de doble cono rotativo y un secador al vacío de rastrillos rascadores?
- La geometría y la transferencia de calor. El de doble cono gira con todo el recipiente encamisado y no tiene agitador interior, lo que da un tratamiento muy suave pero limita el aporte de calor a la camisa. El de rastrillos rascadores mantiene el cuerpo del recipiente fijo y agita el producto con un agitador rascador que raspa la pared calefactada y mejora con ello la transmisión de calor; así puede tratar también pastas y tortas pegajosas que no se voltearían.
- ¿Cuánto dura un ciclo de secado?
- El tiempo de ciclo es un resultado del cálculo de dimensionamiento, no una cifra fija. Depende de cuánto líquido haya que extraer, de cuánta superficie de camisa se disponga, de la temperatura admisible del producto, del vacío aplicado y de cómo decae el coeficiente de transferencia de calor a medida que el lote se seca. Especificar primero un tiempo de ciclo y dimensionar para él es el planteamiento correcto.
- ¿Puedo secar material termosensible en un secador al vacío de doble cono rotativo?
- Es la aplicación a la que mejor se adapta este diseño. Operar en vacío rebaja el punto de ebullición, de modo que el líquido se vaporiza a una temperatura muy inferior a su punto de ebullición atmosférico y el producto nunca tiene que alcanzar un valor que lo degrade. Tampoco existe una superficie agitadora interior caliente, lo que elimina un punto habitual de sobrecalentamiento local.
- ¿Qué certificaciones debería exigir a un proveedor?
- Para la exportación a la UE, solicite la documentación ATEX conforme a la Directiva 2014/34/UE, los cálculos de diseño y el marcado del recipiente a presión según el código de construcción aplicable, y la documentación de conformidad CE conforme al Reglamento (UE) 2023/1230. Para servicio farmacéutico, pida el expediente de validación de limpieza y los registros de acabado superficial.