
So wird ein Vakuum-Doppelkonustrockner ausgelegt: Stoffdaten, Wärmelast- und Mantelflächenberechnung, Füllgrad, Vakuumleistung und Exportkonformität.
Ein Vakuum-Doppelkonustrockner ist ein beheizter, rotierender Doppelkonusbehälter, in dem wärmeempfindliche Pulver, Granulate und Filterkuchen unter Vakuum getrocknet werden – in der Regel im Chargenbetrieb mit Lösungsmittelrückgewinnung. Ausgelegt wird er zuerst vom Material her, nicht über ein Behältervolumen: Zuerst werden Chargenmasse, Nassschüttdichte sowie Anfangs- und Endfeuchte ermittelt; anschließend ist zu prüfen, ob die bei der in Frage kommenden Größe verfügbare Wärmeübertragungsfläche des Mantels die Verdampfungsleistung liefert, die die geforderte Zykluszeit verlangt.
Ein Behältervolumen festzulegen, bevor die Wärmelastrechnung durchgeführt wurde, ist der häufigste Auslegungsfehler dieser Geräteklasse – und er zeigt sich meist spät, nämlich als Trockner, der die Zielrestfeuchte innerhalb des Produktionsfensters nicht erreicht.
Wofür ein Vakuum-Doppelkonustrockner am besten geeignet ist
Die Geometrie ist hier das Entscheidende. Ein Doppelkonusbehälter rotiert langsam, während der Mantel den Behälterkörper beheizt und das Vakuumsystem die Brüden vom Haufwerk abzieht. Da weder eine innenliegende Rührwelle noch eine Gasdurchströmung des Produkts vorhanden ist, fällt das Material in einer sanften, scherarmen Bewegung um. Dieses Verhalten ist vor allem für drei Materialklassen entscheidend:
Der Nachteil ist mechanischer Natur. Ein rotierender Behälter führt Wärme nur über seinen Mantel zu, und die Mantelfläche wächst mit dem Quadrat der Behälterabmessungen, während das Volumen mit der dritten Potenz wächst. Dieses Verhältnis von Oberfläche zu Volumen ist der Grund, warum Vakuum-Doppelkonustrockner bei mittleren Chargengrößen hervorragend arbeiten, bei größerer Skalierung jedoch wärmeübertragungsbegrenzt werden. Dieses Limit frühzeitig zu erkennen, ist die zentrale ingenieurmäßige Beurteilung in dieser Trocknerfamilie.
- Wärmeempfindliche Feststoffe, bei denen eine steigende Produkttemperatur den Wirkstoff schädigt.
- Lösungsmittelfeuchte Filterkuchen, bei denen das zurückgewonnene Lösungsmittel kondensiert statt abgelüftet werden muss.
- Rieselfähige Pulver und Granulate, die eine scherintensive Rührbewegung schädigen oder zu einer Staubgefahr machen würde.
Mit fünf Stoffdaten beginnen, nicht mit einem Behältervolumen
Die Auslegung beginnt mit einem Materialprofil im Labormaßstab. Fünf Eingangsdaten bestimmen alles Weitere: die Chargenmasse in Kilogramm Nassgut, die sich aus dem vorgelagerten Prozess ergibt; die Nassschüttdichte, gemessen am tatsächlichen Kuchen und nicht einem Datenblatt für Trockenpulver entnommen; Anfangs- und Endfeuchte, bezogen auf die Nassmasse; die Art der Flüssigkeit, denn ein Lösungsmittel bringt seine eigene Verdampfungsenthalpie, Siedekurve und Zündgruppe mit; und die angepeilte Zykluszeit in Stunden, die am häufigsten eine Aufgabe undurchführbar macht.
Zwei Hinweise sind wichtig. Erstens unterscheiden sich Feuchteangaben auf Nassbasis und auf Trockenbasis erheblich; die beiden Bezugsgrößen zu vermischen, führt regelmäßig zu unterdimensionierten Anlagen. Zweitens ist – sofern das Aufgabegut als Paste und nicht als rieselfähiger Feststoff anfällt – vor der Auslegung zu prüfen, ob es im rotierenden Konus tatsächlich umfällt und nicht zu einer ruhenden Masse verdichtet. Dieses Verhalten gehört in einen Technikumsversuch, nicht in eine Tabellenkalkulation.
Die Wärmelastrechnung Schritt für Schritt
Aus der Verdampfungsrate wird über zwei Anteile eine Wärmelast: die Verdampfungsenthalpie, die zum Verdampfen der Flüssigkeit nötig ist, und die fühlbare Wärme, die das Aufgabegut und seine Restfeststoffe auf Betriebstemperatur bringt. Die Summe wird als Leistung ausgedrückt: Flüssigkeitsmasse pro Stunde mal Verdampfungsenthalpie, plus Aufgabemasse pro Stunde mal spezifische Wärmekapazität und Temperaturerhöhung – in einheitliche Einheiten umgerechnet. Hinzu kommt ein Zuschlag für Mantelverluste an die Umgebung und für die Wärme, die mit den den Behälter verlassenden Brüden abgeführt wird.
Zwei Eigenschaften des Vakuumbetriebs verschieben die Zahlen zu Ihren Gunsten. Der Siedepunkt sinkt, sodass die Flüssigkeit bei vermindertem Druck deutlich unterhalb ihres atmosphärischen Siedepunkts siedet und der Anteil der Temperaturerhöhung kleiner wird. Genau dieser Mechanismus schützt wärmeempfindliche Produkte. Außerdem ist der Brüden dichter und nimmt ein geringeres Volumen ein, sodass die volumetrische Belastung von Vakuumpumpe und Kondensator vom Betriebsdruck und nicht von den atmosphärischen Bedingungen bestimmt wird.
Was diese Rechnung nicht liefern kann, ist der Gesamtwärmeübergangskoeffizient für Ihr konkretes Material. Ein trockenes Pulver, eine klebrige Paste und ein agglomerierendes Granulat zeigen völlig unterschiedliches Kontaktverhalten gegenüber dem beheizten Behälterkörper, und keine Katalogzahl ersetzt einen Technikumsversuch mit Ihrem eigenen Aufgabegut. Behandeln Sie diesen Koeffizienten als Ergebnis einer Untersuchung, nicht als nachschlagbaren Eingangswert.
Wärmelast in die erforderliche Mantelfläche umrechnen
Wärmelast und Mantelfläche sind über die übliche Wärmeleitungsbeziehung verknüpft: Übertragene Wärme ist gleich dem Gesamtwärmeübergangskoeffizienten mal der Mantelfläche mal der Temperaturdifferenz zwischen Heizmedium im Mantel und Produkthaufwerk. Löst man diese Beziehung nach der Fläche auf, erhält man die erste harte Vorgabe: Die erforderliche Fläche ergibt sich aus der Wärmelast geteilt durch das Produkt aus Koeffizient und verfügbarer Temperaturdifferenz.
Drei praktische Randbedingungen prägen das Ergebnis. Die Temperaturdifferenz ist durch das Produkt begrenzt, denn ein Material, das oberhalb einer Schwelle Schaden nimmt, darf nicht einfach einem heißeren Mantel ausgesetzt werden. Der Koeffizient verschlechtert sich mit fortschreitender Trocknung, da das Gut gegen Ende des Zyklus trocken ist und der Kontakt zum Behälterkörper schlechter wird. Und die verfügbare Fläche ist eine Funktion der Behältergröße und keine freie Variable; kennt man die benötigte Fläche, vergleicht man sie mit dem, was eine in Frage kommende Größe tatsächlich bietet.
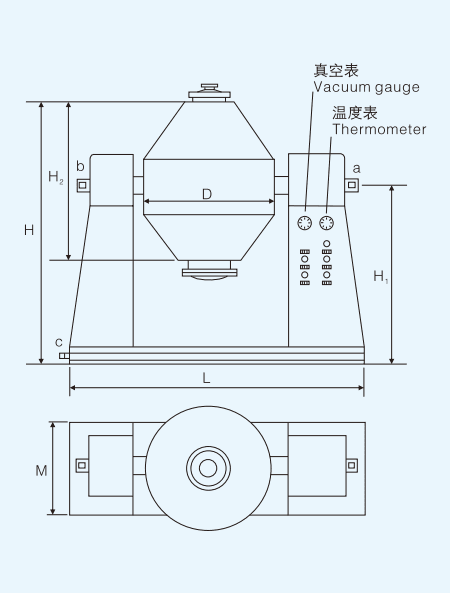
Der letzte Punkt erklärt, warum die Konusgeometrie eine natürliche Obergrenze hat. Übersteigt die erforderliche Fläche das, was ein rotierender Konus bieten kann, liefern Trockner, die die Wärmeübertragungsfläche in das Produkt hineinlegen, je Volumeneinheit des Behälters deutlich mehr Fläche. Wird dieser Umschlagpunkt erreicht, ist das das Signal, den Trocknertyp zu wechseln – nicht, mehr Vakuum aufzubringen.
Nutzvolumen, Füllgrad und Freiraum festlegen
Erst jetzt kommt das Behältervolumen ins Spiel, und es beantwortet eine andere Frage: Wie viel Material kann tatsächlich aufgenommen und umgewälzt werden. Das Nutzvolumen ist das Schüttvolumen der Charge, also Chargenmasse geteilt durch Nassschüttdichte – nicht das Nennvolumen des Behälters. Die Differenz zwischen beiden ist der Freiraum, und dieser muss zweierlei zugleich aufnehmen: das durch die Rotation aufgeworfene, aufgelockerte Haufwerk und den Brüdenraum, der es dem Vakuumsystem erlaubt, Brüden abzuziehen, ohne Feinteile zum Filter mitzureißen.
Der Füllgrad, also das Nutzvolumen im Verhältnis zum Gesamtvolumen des Behälters, ist damit eine Konfigurationsentscheidung mit einem echten Zielkonflikt:
Ein rotierend bewegter Konustrockner benötigt zusätzlich eine ausreichende freie Haufwerkshöhe, damit die Wälzbewegung ständig frisches Material an den beheizten Behälterkörper bringt; Füllverhältnisse, die in einem statischen Hordentrockner funktionieren, lassen sich hier daher nicht übertragen. Legen Sie den Füllgrad gemeinsam mit Ihrem Lieferanten anhand einer Technikumscharge fest, denn er hängt vom Schüttwinkel und der Agglomerationsneigung des konkreten Materials ab – den beiden Eigenschaften, die in einem Datenblatt am seltensten zutreffend erfasst sind.
Zielkonflikt beim Füllgrad
| Füllgrad | Folge |
|---|---|
| Zu niedrig | Schlechte Volumenausnutzung; mehr Behälter als die Charge benötigt; längere Zykluszeit je verarbeitetem Kilogramm |
| Ausgewogen | Das Haufwerk fällt frei um, der Freiraum nimmt die Ausdehnung auf, der Brüdenweg bleibt frei, die Filterbelastung bleibt beherrschbar |
| Zu hoch | Vermindertes Umwälzen; Mitreißen von Feinteilen zum Vakuumfilter; Übertrag in den Kondensator |
Vakuum- und Kondensatorsystem auf das Lösungsmittel abstimmen
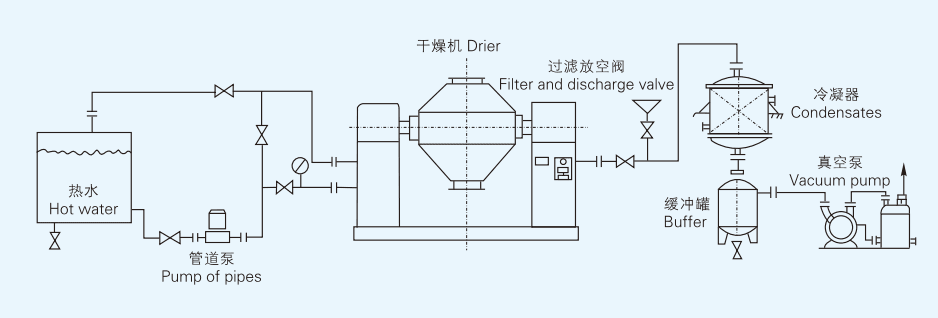
Das Vakuumsystem ist kein Zubehör, das an einen bereits ausgelegten Trockner angeschraubt wird; es ist die Hälfte des Prozesses. Zwei Aufgaben sind gleichzeitig zu erfüllen. Die Evakuierungsleistung bedeutet, den Behälter zu Beginn jeder Charge auf Betriebsdruck abzusaugen und ihn gegen die Leckluft eines rotierenden, abgedichteten Behälters zu halten. Die Brüdenleistung bedeutet, den bei der berechneten Verdampfungsrate entstehenden Brüden beim Betriebsdruck abzuführen, ohne dass der Druck ansteigt.
Das sind unterschiedliche Anforderungen, und eine allein nach der Evakuierung gewählte Pumpe ist für eine dauerhafte Brüdenlast unterdimensioniert. Auszulegen sind Pumpe und Kondensator nach der Brüdenaufgabe bei der Spitzenverdampfungsrate, zuzüglich eines Zuschlags für Leckagen über Wellendichtungen und Ventilpackungen, die sich mit dem Alter der Anlage einstellen. Der Kondensator wird auf dieselbe Verdampfungsrate ausgelegt, mit einer Kühlmitteltemperatur, die niedrig genug ist, um das Lösungsmittel beim niedrigsten von der Pumpe erreichten Druck zu kondensieren.
Wählen Sie die Kühlmitteltemperatur anhand der tatsächlichen Kondensationskurve des jeweiligen Lösungsmittels statt anhand eines allgemeinen Werts – und bedenken Sie, dass ein kälterer Kondensator die Last auf die Kälteanlage verlagert statt sie zu beseitigen. Bei lösungsmittelfeuchten Aufgabegütern kommt an dieser Stelle auch der Explosionsschutz in die Auslegung, denn ein System, das Lösungsmittel effizient zurückgewinnt, und ein System, das mit Lösungsmittel sicher zu betreiben ist, werden gemeinsam ausgelegt.
Werkstoffe und Konformität für den Export
Die Werkstoffauswahl richtet sich nach der Chemie des Aufgabeguts und dem Reinigungsregime, nicht nach der Preisliste. Austenitischer Edelstahl wie 316L deckt die Mehrzahl der chemischen und pharmazeutischen Aufgaben ab, bei denen das Gut neutral bis schwach korrosiv ist und die Oberflächen reinigungsfähig sein müssen. Höher legierte und nickelbasierte Werkstoffe werden bei halogenidhaltigen oder stark sauren Einsatzstoffen erforderlich, wo Spannungsrisskorrosion durch Chlorid in 316L ein reales Risiko darstellt. Für pharmazeutische Anwendungen zählt die Oberflächengüte ebenso viel wie die Legierungsgüte, denn Kontaktflächen brauchen eine Oberfläche, die eine validierte Reinigung ermöglicht, statt Rückstände zu beherbergen.
Ist das Fertigprodukt für den europäischen Markt bestimmt, bestimmen drei Anforderungen das Dokumentationspaket:
Für pharmazeutische Anwendungen kommt ein Reinigungsvalidierungspaket nach cGMP-Anforderungen hinzu, für sterile oder hochpotente Produkte außerdem Maßnahmen zur Einhausung. Klären Sie diese Anforderungen frühzeitig, denn das Nachrüsten einer Zertifizierung an einem bereits gefertigten Behälter ist weit teurer, als sie von vornherein zu spezifizieren.
- ATEX: Geräte für den Einsatz in explosionsgefährdeten Bereichen fallen unter die Richtlinie 2014/34/EU. Ein mit brennbarem Lösungsmittel benetzter Behälter macht sein Inneres zu einem klassifizierten Bereich, was Dichtungsausführung, Instrumentierung und Inertisierung prägt.
- Druckbehälterbau: Beheizte Behälter werden nach einem anerkannten Regelwerk ausgelegt und gestempelt – ASME BPVC Section VIII für nordamerikanische Projekte oder die PED für die EU. Verlangen Sie die Auslegungsberechnungen und den Stempel, nicht nur eine Konformitätserklärung.
- Maschinensicherheit: Das Inverkehrbringen der Anlage auf dem EU-Markt richtet sich nach der Maschinenverordnung (EU) 2023/1230, die die frühere Maschinenrichtlinie ersetzt und die Pflicht zur CE-Kennzeichnung mit sich bringt.
Doppelkonus, Paddel oder Schaufel: Die richtige Bauart wählen
Ist die Auslegungsrechnung abgeschlossen, ergibt sich die Bauart meist von selbst aus den Zahlen. Die folgende Tabelle vergleicht die drei Vakuumtrockner-Familien, die für dieselbe Charge am häufigsten nebeneinander bewertet werden.
Die praktische Lesart: Wählen Sie die Doppelkonus-Bauart, wenn das Gut fließt, die Charge mittelgroß ist und Produktschutz oberste Priorität hat. Wechseln Sie zur Paddel- oder Schaufelgeometrie, wenn die erforderliche Mantelfläche das übersteigt, was ein Konus liefern kann, oder wenn das Gut eine Paste oder ein Kuchen ist, der nicht umfällt. Ist ein kontinuierlicher Betrieb statt Chargenbetrieb gefordert, sind in dieser Familie die Paddel- und Schaufelbauarten die einzigen, die das leisten. Unabhängig von der Geometrie bleibt die Auslegungskette dieselbe: Materialprofil, Verdampfungsrate, Wärmelast, erforderliche Fläche, dann Behältergröße und Füllgrad, dann Vakuum- und Kondensatorleistung.
Vergleich der Vakuumtrockner
| Kriterium | Doppelkonus | Vakuum-Paddeltrockner | Schaufeltrockner |
|---|---|---|---|
| Wärmeeintrag | Nur Mantel | Nur Mantel (Rührwerk unbeheizt) | Mantel plus beheizte Schaufeln |
| Wärmeübertragungsfläche je Volumeneinheit | Am geringsten | Mittel bis hoch | Am höchsten |
| Materialbewegung | Sanftes Umwälzen, geringe Scherung | Paddelrührung, mittlere Scherung | Schaufelrührung, scherintensiv |
| Beste Aufgabebeschaffenheit | Rieselfähige Pulver und Granulate | Pasten und klebrige Kuchen | Filterkuchen, Schlämme, Pasten |
| Produkttemperaturkontrolle | Sehr gut, keine heiße innenliegende Fläche | Gut | Gut, bei engerem Wandkontakt |
| Austrag | Rotation und Konuswinkel | Paddel fördert zum Stirnseiten-Austrag | Schaufel fördert zum Auslauf |
| Eignung zur Lösungsmittelrückgewinnung | Sehr gut | Sehr gut | Sehr gut |
| Wesentliche Skalierungsgrenze | Verfügbare Mantelfläche | Wellendichtung und Drehmoment | Schaufelverschleiß und Anbackungen |
| Kontinuierlicher Betrieb | Nur Chargenbetrieb | Chargen- oder halbkontinuierlicher Betrieb | Kontinuierlich geeignet |
Wie es weitergeht
Die obige Auslegungskette gilt für jeden Vakuum-Chargentrockner und sollte durchlaufen werden, bevor irgendein Angebot verglichen wird – denn zwei Lieferanten, die dasselbe Nennvolumen anbieten, können eine sehr unterschiedliche Wärmeübertragungsleistung liefern. Deutet die Rechnung auf mehr Wärmeübertragungsfläche hin, als ein rotierender Konus bieten kann, vergleichen Sie sie mit den gerührten Alternativen. Zeichnet sich eine lösungsmittelfeuchte Aufgabe ab, legen Sie Kondensator und Vakuumsystem nach derselben Verdampfungsrate aus, die Sie für den Mantel verwendet haben, und entscheiden Sie das Explosionsschutzkonzept zur gleichen Zeit.
Häufig gestellte Fragen
- Wie berechne ich die richtige Größe eines Vakuum-Doppelkonustrockners für meine Charge?
- Arbeiten Sie in dieser Reihenfolge: Chargenmasse und Nassschüttdichte ergeben das Nutzvolumen; Anfangs- und Endfeuchte ergeben die zu verdampfende Flüssigkeitsmenge; die angepeilte Zykluszeit ergibt die Verdampfungsrate; die Verdampfungsrate ergibt die Wärmelast; und die Wärmelast geteilt durch Koeffizient und verfügbare Temperaturdifferenz ergibt die erforderliche Mantelfläche. Vergleichen Sie diese Fläche mit dem, was ein in Frage kommender Behälter tatsächlich bietet, bevor Sie eine Größe festlegen.
- Welchen Füllgrad sollte ich vorgeben?
- So viel Nutzvolumen, dass die Charge hineinpasst, mit Freiraum darüber für die Haufwerksausdehnung und für einen freien Brüdenweg zum Filter. Der genaue Wert hängt vom Schüttwinkel und vom Agglomerationsverhalten des Materials ab und sollte daher anhand einer Technikumscharge mit Ihrem eigenen Gut festgelegt werden, statt aus einer ähnlichen Anwendung übernommen zu werden.
- Kann ein Vakuum-Doppelkonustrockner lösungsmittelfeuchtes Material sicher verarbeiten?
- Ja, sofern die Anlage von vornherein dafür ausgelegt ist: geschlossener Kreislauf, Inertisierung, wo erforderlich, eine ATEX-gerechte elektrische Ausrüstung, eine passende Dichtungsausführung und ein auf die Spitzenbrüdenrate ausgelegter Kondensator. Explosionsschutz an einem Behälter nachzurüsten, der ohne ihn geplant wurde, ist weder günstig noch einfach.
- Worin unterscheiden sich Vakuum-Doppelkonustrockner und Vakuum-Paddeltrockner?
- In Geometrie und Wärmeübertragung. Der Doppelkonustrockner dreht den gesamten beheizten Behälter und hat kein innenliegendes Rührwerk; das ist sehr schonend, begrenzt den Wärmeeintrag aber auf den Mantel. Der Paddeltrockner hält den Behälterkörper ortsfest und rührt das Produkt mit einem Schaberrührwerk, das die beheizte Wand abschabt und dadurch die Wärmeübertragung verbessert; so lassen sich auch Pasten und klebrige Kuchen verarbeiten, die nicht umfallen würden.
- Wie lange dauert ein Trocknungszyklus?
- Die Zykluszeit ist ein Ergebnis der Auslegungsrechnung, keine feste Größe. Sie hängt davon ab, wie viel Flüssigkeit entfernt werden muss, wie viel Mantelfläche verfügbar ist, welche Produkttemperatur zulässig ist, welches Vakuum anliegt und wie stark der Wärmeübergangskoeffizient mit fortschreitender Trocknung absinkt. Zuerst eine Zykluszeit vorzugeben und danach auszulegen, ist der richtige Weg.
- Kann ich wärmeempfindliches Material in einem Vakuum-Doppelkonustrockner trocknen?
- Das ist die Anwendung, für die diese Bauart am besten geeignet ist. Der Vakuumbetrieb senkt den Siedepunkt, sodass die Flüssigkeit bei einer Temperatur verdampft, die deutlich unter ihrem atmosphärischen Siedepunkt liegt, und das Produkt nie einen Wert erreichen muss, der es schädigen würde. Hinzu kommt, dass keine heiße innenliegende Rührwerksfläche vorhanden ist, was eine häufige Ursache lokaler Überhitzung ausschaltet.
- Welche Zertifikate sollte ich von einem Lieferanten verlangen?
- Für den EU-Export verlangen Sie die ATEX-Dokumentation nach Richtlinie 2014/34/EU, die Druckbehälter-Auslegungsberechnungen und den Stempel nach dem anwendbaren Regelwerk sowie die CE-Konformitätsdokumentation nach der Maschinenverordnung (EU) 2023/1230. Für pharmazeutische Anwendungen fordern Sie das Reinigungsvalidierungspaket und Nachweise zur Oberflächenbeschaffenheit an.