
Le sécheur sous vide horizontal à bras racleurs sèche pâtes, gâteaux de filtration et poudres par conduction, sous vide. Fonctionnement de la géométrie interne et méthode de dimensionnement.
Le sécheur sous vide horizontal à bras racleurs est une cuve horizontale à double enveloppe dans laquelle un agitateur rotatif à bras racleurs et racloirs dégage en permanence la paroi chauffée pendant qu’un système de vide soutire les vapeurs du lot. La chaleur atteint le produit par conduction à travers la paroi métallique, et non par un flux d’air chaud ; le produit sèche donc à une température bien plus basse que celle qu’exigeraient une étuve ou un sécheur à air chaud.
Cette seule différence mécanique, l’agitation à l’intérieur d’une cuve sous vide, permet à une même machine de traiter une pâte pompable, un gâteau de filtration humide et une poudre fluide. C’est aussi la raison pour laquelle deux sécheurs vendus sous le même terme de recherche peuvent se comporter de façon totalement différente sur une même ligne de production.
Un même terme de recherche, plusieurs machines
Les acheteurs recherchent un sécheur sous vide rotatif, un sécheur rotatif à agitation, un sécheur sous vide à bras racleurs ou un sécheur à pales creuses, et supposent raisonnablement que ces expressions décrivent une seule conception. En pratique, les termes se recoupent au sein de toute une famille de sécheurs agités à conduction, et la géométrie interne qu’ils recouvrent diffère sur des points qui décident de ce que l’équipement peut réellement sécher.
La distinction déterminante est le point d’entrée de la chaleur dans le produit. Dans une conception à bras racleurs et racleurs, la double enveloppe apporte la chaleur et l’agitateur dégage le produit de la paroi vers un lit en circulation ; l’arbre n’est pas une surface chauffée. Dans une conception à pales creuses, le fluide caloporteur circule dans les pales montées sur un arbre creux, ce qui ajoute de la surface d’échange thermique au cœur même du lit. Les deux sont des sécheurs sous vide agités. Ils ne sont pas interchangeables à volume de cuve égal.
Trancher cette question avant de comparer les offres mérite l’effort, car les deux conceptions diffèrent par la vitesse de séchage, par la charge de couple et par ce qu’elles font d’un produit collant. La question à poser est celle des surfaces qui véhiculent la chaleur : il convient de demander la surface chauffée plutôt que le volume de la cuve.
Ce qu’il faut vérifier lorsque le terme de recherche est identique
| Point à vérifier | Sécheur sous vide à bras racleurs ou à racleurs | Sécheur à pales creuses |
|---|---|---|
| Point d’entrée de la chaleur | Paroi de double enveloppe uniquement | Double enveloppe et pales chauffées sur un arbre creux |
| Surface chauffée à volume égal | Plus faible | Plus élevée |
| Fonction de l’agitateur | Dégage la paroi et met le lit en circulation | Fait avancer le produit et racle la paroi |
| Charge sur l’arbre | Modérée ; l’arbre ne transmet que le couple | Plus élevée ; l’arbre conduit le fluide caloporteur et le couple |
| Fonctionnement type | Par lots | En continu ou semi-continu |
| Forme d’alimentation idéale | Pâtes, gâteaux collants, boues | Gâteaux de filtration, boues, poudres fluides |
Déroulement du cycle de séchage
Un lot commence par le chargement du produit humide par une trappe d’alimentation étanche, puis par la fermeture de la cuve. Le système de vide abaisse l’espace de tête à la pression de service tandis que le fluide caloporteur entre dans la double enveloppe. L’agitateur à bras racleurs tourne lentement, dégage la paroi chaude et replie le produit dans le lit, de sorte que chaque partie du lot rencontre une surface chauffée en peu de temps. Les vapeurs libérées par le lit traversent un filtre et quittent la cuve par le piquage de vide pour être condensées. Lorsque l’humidité cible est atteinte, le produit séché est déchargé par une sortie étanche sans rompre l’ambiance sous vide.
L’abaissement de la pression est le mécanisme qui protège les produits thermosensibles. La série ZPG est conçue pour un vide de service de -0,096 MPa, ce qui correspond au niveau de la mer à une pression absolue d’environ 5 kPa ; à cette pression, l’eau bout vers 34 °C au lieu de 100 °C. La double enveloppe n’a pas besoin d’être chaude pour que le liquide quitte le produit : c’est là tout l’intérêt du séchage sous vide.
La conduction raccourcit en outre le trajet de la chaleur. L’énergie traverse directement la paroi de la double enveloppe vers le produit qui la touche, sans courant d’air à chauffer au préalable ni gaz d’échappement emportant l’énergie. Il en résulte, en pratique, une demande énergétique par kilogramme d’eau évaporée inférieure à celle d’un sécheur convectif et l’absence d’un grand volume d’air chargé de poussières à traiter.
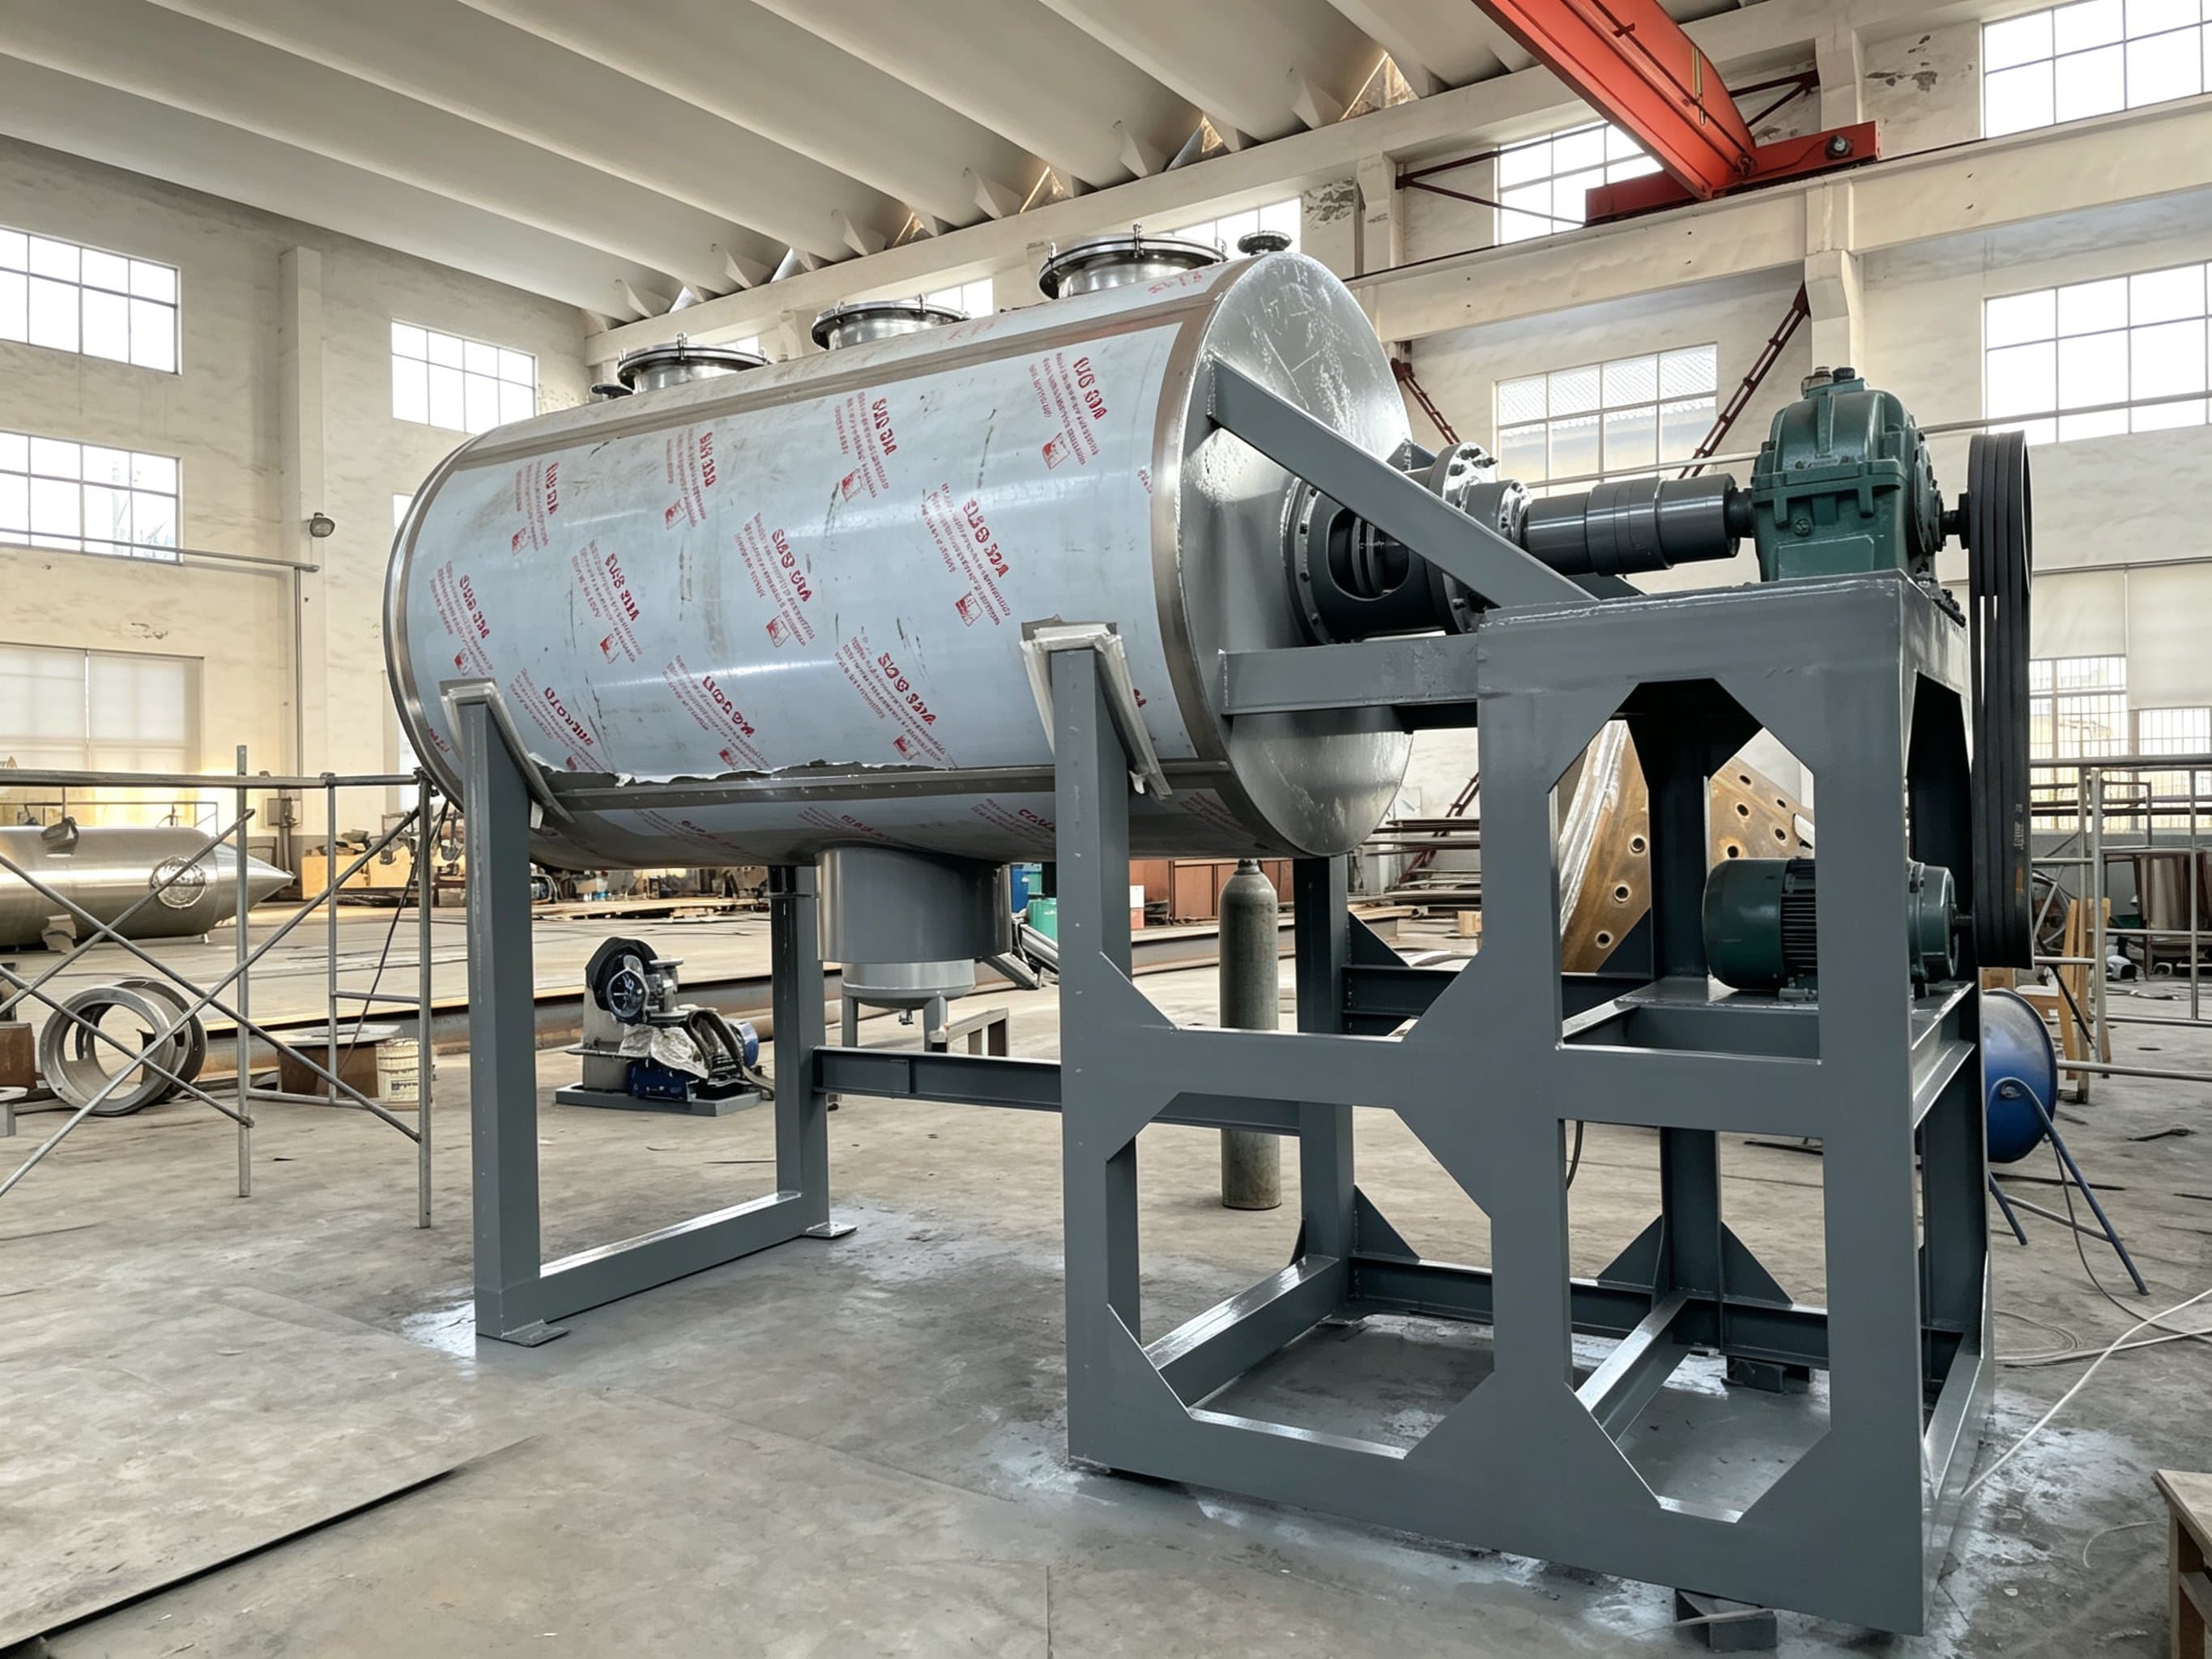
Pourquoi le bras racleur balaie sans cesse la paroi
Pendant le séchage, le produit au contact de la paroi sèche en premier, et une couche sèche conduit la chaleur bien plus mal que le lit humide situé derrière. Laissée en place, cette couche devient une croûte isolante : le débit de chaleur chute et le lot se bloque dans le dernier tiers du cycle, lorsque la dernière humidité est la plus difficile à extraire. Le bras racleur racleur existe précisément pour l’éviter : il renouvelle en continu la surface de contact, ce qui empêche le coefficient d’échange thermique effectif de s’effondrer à mesure que le produit sèche.
L’agitation homogénéise également le lot. Sans mouvement, la couche de paroi peut surchauffer alors que la masse est encore humide, ce qui constitue un risque réel de dégradation pour un principe actif thermosensible. La mise en circulation du lit maintient l’ensemble du lot à une température voisine et supprime les points chauds locaux qu’un sécheur statique ne peut éviter.
Ce même mouvement résout le problème de manutention qui exclut d’autres types de sécheurs. Une pâte qui ne culbutera pas dans une cuve rotative, ou un gâteau qui formerait une voûte dans un plateau, peuvent être convoyés et repliés par un bras racleur. C’est la principale raison pour laquelle cette géométrie est proposée pour les gâteaux de filtration, les boues et les produits intermédiaires pâteux, et pas seulement pour des granulés fluides.
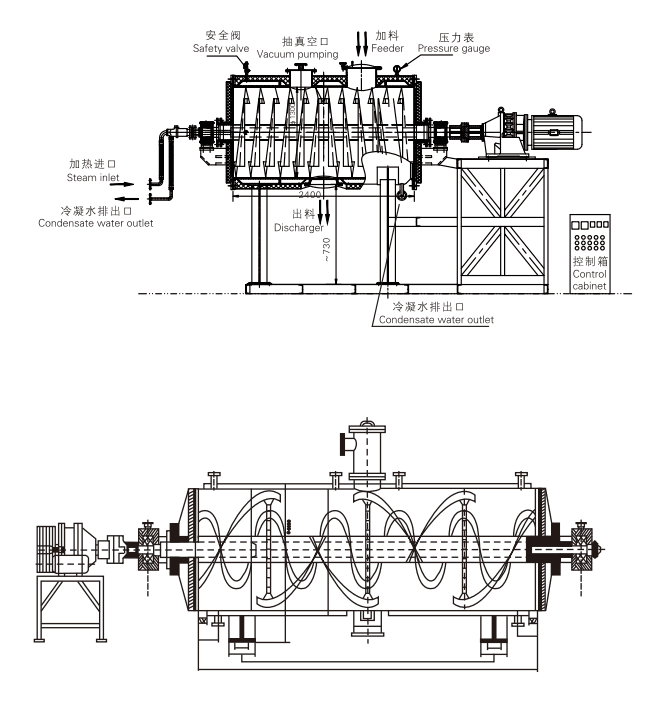
Six données d’entrée qui déterminent le modèle
Le dimensionnement d’un sécheur sous vide agité part du produit et non d’un volume de cuve. Six données d’entrée orientent la sélection, et un fournisseur qui ne demande pas les six se livre à une estimation plutôt qu’à un dimensionnement.
- Masse du lot de produit humide, en kilogrammes, imposée par le procédé amont et non par le sécheur.
- Masse volumique apparente du gâteau ou de la pâte réel, mesurée sur le produit effectif et non lue sur une fiche technique de poudre sèche.
- Humidité initiale et finale, exprimées sur la même base, car mélanger une base humide et une base sèche est une cause récurrente de sous-dimensionnement.
- Nature du liquide à éliminer, puisqu’un solvant apporte sa propre chaleur latente, sa courbe d’ébullition, sa classe d’inflammabilité et son exigence de récupération.
- Température maximale admissible du produit, qui plafonne la température de double enveloppe et donc l’écart de température disponible pour transférer la chaleur au lit.
- Temps de cycle visé en heures, contrainte qui rend le plus souvent une application irréalisable à la taille de lot demandée.
Deux contraintes en opposition
La température maximale admissible du produit et le temps de cycle requis agissent en sens contraire. Raccourcir un cycle suppose normalement une double enveloppe plus chaude et un écart de température plus grand, ce qu’un produit thermosensible peut interdire. Lorsque ces deux valeurs ne se concilient pas, la réponse consiste généralement à augmenter la surface d’échange thermique plutôt que le vide, car le vide abaisse le point d’ébullition mais n’apporte pas la chaleur latente dont le lot a encore besoin.
Pour un produit au comportement inhabituel, un lot pilote sur le produit du client tranche des questions auxquelles aucune fiche technique ne répond : la pâte circule-t-elle au taux de remplissage prévu, adhère-t-elle à la paroi, et quel couple l’agitateur rencontre-t-il réellement. Ce sont les trois inconnues qui transforment une spécification plausible en un sécheur qui fonctionne.
La gamme de modèles standard
La série ZPG couvre neuf tailles standard, de ZPG-500 à ZPG-6000, avec des volumes de travail de 300 L à 3 600 L et des surfaces de chauffe de double enveloppe de 3,2 m² à 16,5 m². Comme le débit d’évaporation dépend du produit et de l’écart de température que celui-ci autorise, la série se prescrit en volume de travail et en surface chauffée, et non sur une valeur d’évaporation unique ; le chiffre définitif découle de l’essai sur le produit.
Modèles standard du sécheur sous vide horizontal à bras racleurs ZPG
| Modèle | Volume de travail (L) | Surface de chauffe (m²) | Vitesse d’agitation (rpm) | Puissance (kW) | Pression de calcul de la double enveloppe (MPa) |
|---|---|---|---|---|---|
| ZPG-500 | 300 | 3,2 | 8-18 | 4 | 0,3 |
| ZPG-750 | 450 | 4,4 | 8-18 | 5,5 | 0,3 |
| ZPG-1000 | 600 | 5,1 | 8-18 | 5,5 | 0,3 |
| ZPG-1500 | 900 | 6,3 | 8-18 | 7,5 | 0,3 |
| ZPG-2000 | 1 200 | 8,1 | 8-18 | 7,5 | 0,3 |
| ZPG-3000 | 1 800 | 10,6 | 8-18 | 11 | 0,3 |
| ZPG-4000 | 2 400 | 12,3 | 8-18 | 15 | 0,3 |
| ZPG-5000 | 3 000 | 14,2 | 8-18 | 18,5 | 0,3 |
| ZPG-6000 | 3 600 | 16,5 | 8-18 | 22 | 0,3 |
La plage de pression dans le corps cylindrique sur l’ensemble de la série est de -0,096 à 0,15 MPa. La capacité d’évaporation d’eau dépend des propriétés du matériau et reste soumise à la conception finale.
Lire le tableau pour la relation qu’il met en évidence, et non pour les seules tailles. La surface chauffée rapportée au volume de travail diminue à mesure que les modèles grandissent, passant d’environ 1,07 m² pour 100 L sur le ZPG-500 à environ 0,46 m² pour 100 L sur le ZPG-6000. C’est la contrainte surface/volume commune à tout sécheur à conduction. En pratique, les modèles les plus grands conviennent aux services plus volumineux et moins thermosensibles, tandis qu’un service plus exigeant est souvent mieux servi par une taille intermédiaire et un cycle plus long. Les appareils de plus de 5 m³ font appel à une double enveloppe à demi-tubes pour répartir le fluide caloporteur de manière uniforme sur un corps de grande dimension.
Système de vide, condenseur et récupération de solvants
Le système de vide assure deux services souvent confondus. Le service de mise sous vide consiste à descendre la cuve à la pression de service au début de chaque lot et à la maintenir contre les entrées d’air. Le service de traitement des vapeurs consiste à évacuer la vapeur produite au débit d’évaporation calculé sans laisser la pression remonter. Une pompe choisie sur la seule évacuation sera sous-dimensionnée face à une charge de vapeur continue, car il s’agit d’exigences différentes.
Le condenseur est dimensionné sur le même débit d’évaporation maximal, avec une température de fluide frigoporteur assez basse pour condenser la vapeur à la pression la plus faible atteinte par la pompe. Choisir le fluide frigoporteur d’après la courbe de condensation réelle du solvant concerné, et non d’après une valeur générique, évite un condenseur qui laisse passer la vapeur directement vers la pompe. Un condenseur plus froid transfère en outre la charge au groupe frigorifique au lieu de la supprimer.
Lorsque le produit est imprégné de solvant, la récupération est généralement la raison d’être du projet. Les vapeurs soutirées de la cuve sont condensées et renvoyées vers un récipient collecteur, ce qui réduit les pertes de matière première et la charge de composés volatils en aval du traitement des effluents. L’étape de séchage s’inscrit alors dans le bilan solvant du site plutôt que dans une simple opération de mise à l’évent.
Étanchéités, protection contre les explosions et conformité
L’étanchéité d’arbre conditionne la capacité d’un sécheur sous vide à tenir sa pression tout au long de sa durée de service. La série ZPG est proposée avec un joint mécanique ou une garniture d’étanchéité, le choix arbitrant entre performance d’étanchéité et intervalle de maintenance : le joint mécanique tient mieux le vide et demande moins d’attention, tandis que la garniture est plus simple et plus tolérante à un cycle de service exigeant.
Pour les solides imprégnés de solvant ou combustibles, la protection contre les explosions se conçoit en même temps que le procédé, et non après coup. Trois exigences méritent d’être tranchées tôt.
- Les équipements destinés à une atmosphère explosible relèvent, dans l’Union européenne, de la directive ATEX 2014/34/UE ; une cuve dont la paroi interne est mouillée par un solvant inflammable rend son volume intérieur classé, ce qui conditionne la conception des étanchéités, l’instrumentation et l’inertage.
- Lorsqu’un inertage à l’azote est utilisé, la concentration d’oxygène à l’intérieur de la cuve est régulée et surveillée, et le système de vide doit absorber la charge de gaz inerte en plus de la vapeur.
- Les moteurs et composants électriques peuvent être prescrits en version antidéflagrante pour les poudres dangereuses, ce qui permet d’appliquer la série aux poussières combustibles et aux produits intermédiaires imprégnés de solvant.
Si l’équipement est mis sur le marché européen, le cadre applicable est le règlement (UE) 2023/1230 sur les machines, qui remplace la précédente directive Machines et s’applique à partir du 14 janvier 2027. La documentation de conformité au regard du règlement en vigueur à la date de livraison est à demander, ainsi que les notes de calcul des parties sous pression et la traçabilité des matériaux, plutôt qu’une déclaration générale de conformité. Ajouter une certification à une cuve déjà fabriquée coûte bien plus cher que de la prescrire d’emblée.
Pour aller plus loin
Le principe de fonctionnement exposé ci-dessus vaut pour tout sécheur sous vide agité, et deux questions méritent d’être tranchées avant de comparer les offres : quelles surfaces de la machine véhiculent réellement la chaleur, et quelle surface chauffée est proposée à la taille de lot requise. Une offre construite sur le seul volume de cuve laisse ces deux points ouverts. Si le service est imprégné de solvant, le condenseur et le système de vide sont à dimensionner sur le même débit d’évaporation que celui retenu pour la double enveloppe, et le concept de protection contre les explosions se tranche à la même occasion, et non après la commande.
Questions fréquentes
- À quoi sert un sécheur sous vide horizontal à bras racleurs ?
- Il sèche les produits trop thermosensibles, trop pâteux ou trop dangereux pour un sécheur à air chaud : intermédiaires pharmaceutiques et chimiques, pâtes pigmentaires et de colorants, gâteaux de filtration chimiques, boues, extraits alimentaires et précurseurs de poudres pour batteries. Le vide abaisse le point d’ébullition, si bien que le produit sèche à froid, et la cuve étanche tient l’oxygène à l’écart des solides sensibles à l’oxydation ou combustibles.
- Le sécheur sous vide rotatif et le sécheur sous vide à bras racleurs désignent-ils la même machine ?
- Un même terme de recherche désigne souvent des machines différentes : il vaut donc la peine de vérifier le plan. Dans une conception à bras racleurs ou à racleurs, la double enveloppe apporte la chaleur et l’agitateur balaie la paroi. Dans une conception à pales creuses, ce sont les pales elles-mêmes qui sont chauffées, ce qui ajoute de la surface d’échange thermique au cœur du lit. Les deux sont des sécheurs à conduction agités, mais ils n’offrent pas la même capacité à volume de cuve égal.
- Un sécheur rotatif à bras racleurs peut-il fonctionner en continu, ou seulement par lots ?
- La conception horizontale sous vide à bras racleurs est une machine par lots : chargement, séchage, décharge. Le séchage en continu des mêmes produits est normalement assuré par un sécheur à pales creuses, qui fait avancer le produit le long de la cuve grâce aux palettes mêmes qui le chauffent. Le choix dépend du débit et de la possibilité d’organiser le procédé en lots.
- Quel niveau de vide le procédé exige-t-il ?
- La série ZPG est conçue pour -0,096 MPa, ce qui correspond à une pression absolue d’environ 5 kPa. La profondeur de vide réellement appliquée dépend du liquide : l’objectif est un point d’ébullition suffisamment bas pour que le liquide s’évacue à une température que le produit tolère. Descendre plus profond que nécessaire alourdit la charge du système de vide sans améliorer le résultat.
- Comment déterminer la taille de lot qu’un sécheur sous vide agité peut accepter ?
- Le point de départ est la masse du lot humide et la masse volumique apparente du produit humide, qui donnent le volume de travail ; il convient ensuite de vérifier que la surface de double enveloppe disponible à cette taille permet d’éliminer le liquide dans le temps de cycle retenu. Une cuve assez grande pour contenir le lot n’est pas forcément assez grande pour le sécher dans le délai imparti, et c’est là que commencent la plupart des erreurs de dimensionnement.
- Traite-t-il une pâte collante qui ne s’écoule pas ?
- C’est la forme d’alimentation à laquelle cette géométrie convient le mieux, car un bras racleur convoie et replie une matière qui ne culbuterait pas dans une cuve rotative ou formerait une voûte dans un plateau. La confirmation passe par un lot pilote sur le produit réel : la circulation au taux de remplissage prévu, l’adhérence à la paroi et le couple réellement supporté par l’agitateur dépendent tous du produit.
- Quelle température le produit atteint-il pendant le séchage ?
- Le produit reste proche du point d’ébullition du liquide à la pression de service, et non de la température de la double enveloppe. À environ 5 kPa absolus, l’eau bout vers 34 °C : un produit thermosensible peut donc être séché bien en dessous de la température qu’exigerait un séchage à pression atmosphérique. La double enveloppe reste assez chaude pour fournir la chaleur latente, mais le produit n’a pas à atteindre cette température.